 WhatsApp
 jessica.chai@ltzzc.com
 0086-379-69950051

Kontrolle von Verformungen bei der Wärmebehandlung von kundenspezifischen Lagern
Für Qualitätsingenieure und Erstausrüster (OEM) stellt der Erhalt eines kundenspezifischen Lagers oder Zahnkranzes, der nach der Wärmebehandlung außerhalb der Toleranz liegt, einen erheblichen Rückschlag dar. Ovalität, Rundlauf und Verzug können die Leistung und Lebensdauer von Schwermaschinen beeinträchtigen und zu kostspieligen Verzögerungen und Nacharbeiten führen. Die Ursache des Problems liegt oft in der Komplexität der...kundenspezifische LagerwärmebehandlungBei diesem Prozess treffen Wärmeausdehnung, Phasenumwandlungen und thermische Spannungen aufeinander. Das Verständnis, wie diese Verformungen diagnostiziert und – noch wichtiger – verhindert werden können, ist unerlässlich für die Beschaffung zuverlässiger, hochpräziser Bauteile.
Um Dimensionsstabilität zu erreichen, insbesondere bei Bauteilen mit großem Durchmesser, ist ein tiefes Verständnis von Metallurgie und Prozesssteuerung unerlässlich. Bei LTZC haben wir beispielsweise ein integriertes Lager mit 8,445 Metern Außendurchmesser für einen Krankunden in Südkorea gefertigt, wo selbst geringfügige Verformungen inakzeptabel sind. Dieser Leitfaden bietet einen systematischen Ansatz zur Ermittlung der Ursachen von Verformungen und beschreibt die kritischen Prozesskontrollen, die erforderlich sind, um sicherzustellen, dass Ihre Bauteile die exakten Spezifikationen erfüllen. Für Ingenieure, die an folgenden Projekten arbeiten:Kundenspezifische LagerDie Beherrschung dieser Prinzipien ist daher von grundlegender Bedeutung.
Diagnose von Verzerrungen nach der Behandlung: Eine Checkliste Schritt für Schritt
Wenn ein Bauteil nach der Wärmebehandlung die Maßprüfung nicht besteht, ist eine systematische Diagnose erforderlich, um die Ursache zu ermitteln und Korrekturmaßnahmen einzuleiten. Bevor Sie von einem Herstellungsfehler ausgehen, nutzen Sie diese Checkliste, um Daten zu sammeln und Einflussfaktoren einzugrenzen. Dieses Vorgehen hilft, zwischen Material-, Prozess- und Handhabungsfehlern zu unterscheiden.
Als Ingenieur mit über zehn Jahren Erfahrung auf diesem Gebiet empfehle ich, zunächst mit den am einfachsten zugänglichen, zerstörungsfreien Prüfverfahren zu beginnen.
Checkliste für Käufer zur Diagnose von Lagerverformungen
1. Umfassende Dimensionsmessung:Beschränken Sie sich nicht auf einfache Gut/Schlecht-Prüfungen. Ermitteln Sie das Verformungsprofil, indem Sie Rundheit (Ovalität), Planheit (Verzug) und Rundlauf an mehreren Punkten entlang des Umfangs messen. Diese Daten liefern wichtige Hinweise. Beispielsweise kann eine gleichmäßige Ovalität auf eine fehlerhafte Vorrichtung hindeuten, während ein zufälliger Verzug auf ungleichmäßige Erwärmung oder Abkühlung schließen lässt.
2. Sichtprüfung:Untersuchen Sie die Oberfläche des Bauteils sorgfältig. Achten Sie auf ungleichmäßige Zunderbildung oder Verfärbungen, die auf ungleichmäßige Ofentemperaturen hindeuten können. Prüfen Sie die Oberfläche auf Risse, insbesondere in der Nähe von scharfen Kanten oder Querschnittsänderungen, da diese auf übermäßige thermische Spannungen oder eine zu aggressive Abschreckung hinweisen können.
3. Härteprüfung:Führen Sie Härteprüfungen (z. B. nach Rockwell oder Brinell) an mehreren Stellen der Laufbahn und der Zahnradzähne durch. Deutliche Härteunterschiede innerhalb des Bauteils deuten auf Unregelmäßigkeiten im Abschreckprozess hin. Stellen mit geringerer Härte als spezifiziert können durch Dampfeinschlüsse (bei Wasserabschreckung) oder unzureichenden Abschreckmittelfluss verursacht werden, was zu einer ungleichmäßigen Umwandlung und hohen Härtewerten führt.Bauwesen & SchwermaschinenTeile mit Wärmebehandlungs-Eigenspannungen.
4. Wärmebehandlungszertifikat prüfen:Die Dokumentation des Lieferanten ist von entscheidender Bedeutung. Vergleichen Sie die Angaben zum spezifizierten Werkstoff (z. B. 42CrMo, GCr15) mit den dokumentierten Ofentemperaturen, Haltezeiten, Abschreckmedien und Anlasszyklen. Jede Abweichung von der festgelegten metallurgischen Rezeptur für diesen Werkstoff kann direkt zu Verformungen führen.
5. Eskalation zur mikrostrukturellen Analyse (falls erforderlich):Falls die oben genannten Schritte zu keinem eindeutigen Ergebnis führen, ist die letzte diagnostische Maßnahme eine mikrostrukturelle Untersuchung. Ein Metallurg kann eine kleine Probe analysieren, um die Kornstruktur, Restaustenit oder Entkohlung zu überprüfen. Obwohl diese Analyse zerstörend ist, liefert sie einen eindeutigen Beweis für die Wirksamkeit der Wärmebehandlung und kann mit bloßem Auge nicht erkennbare Probleme aufdecken.
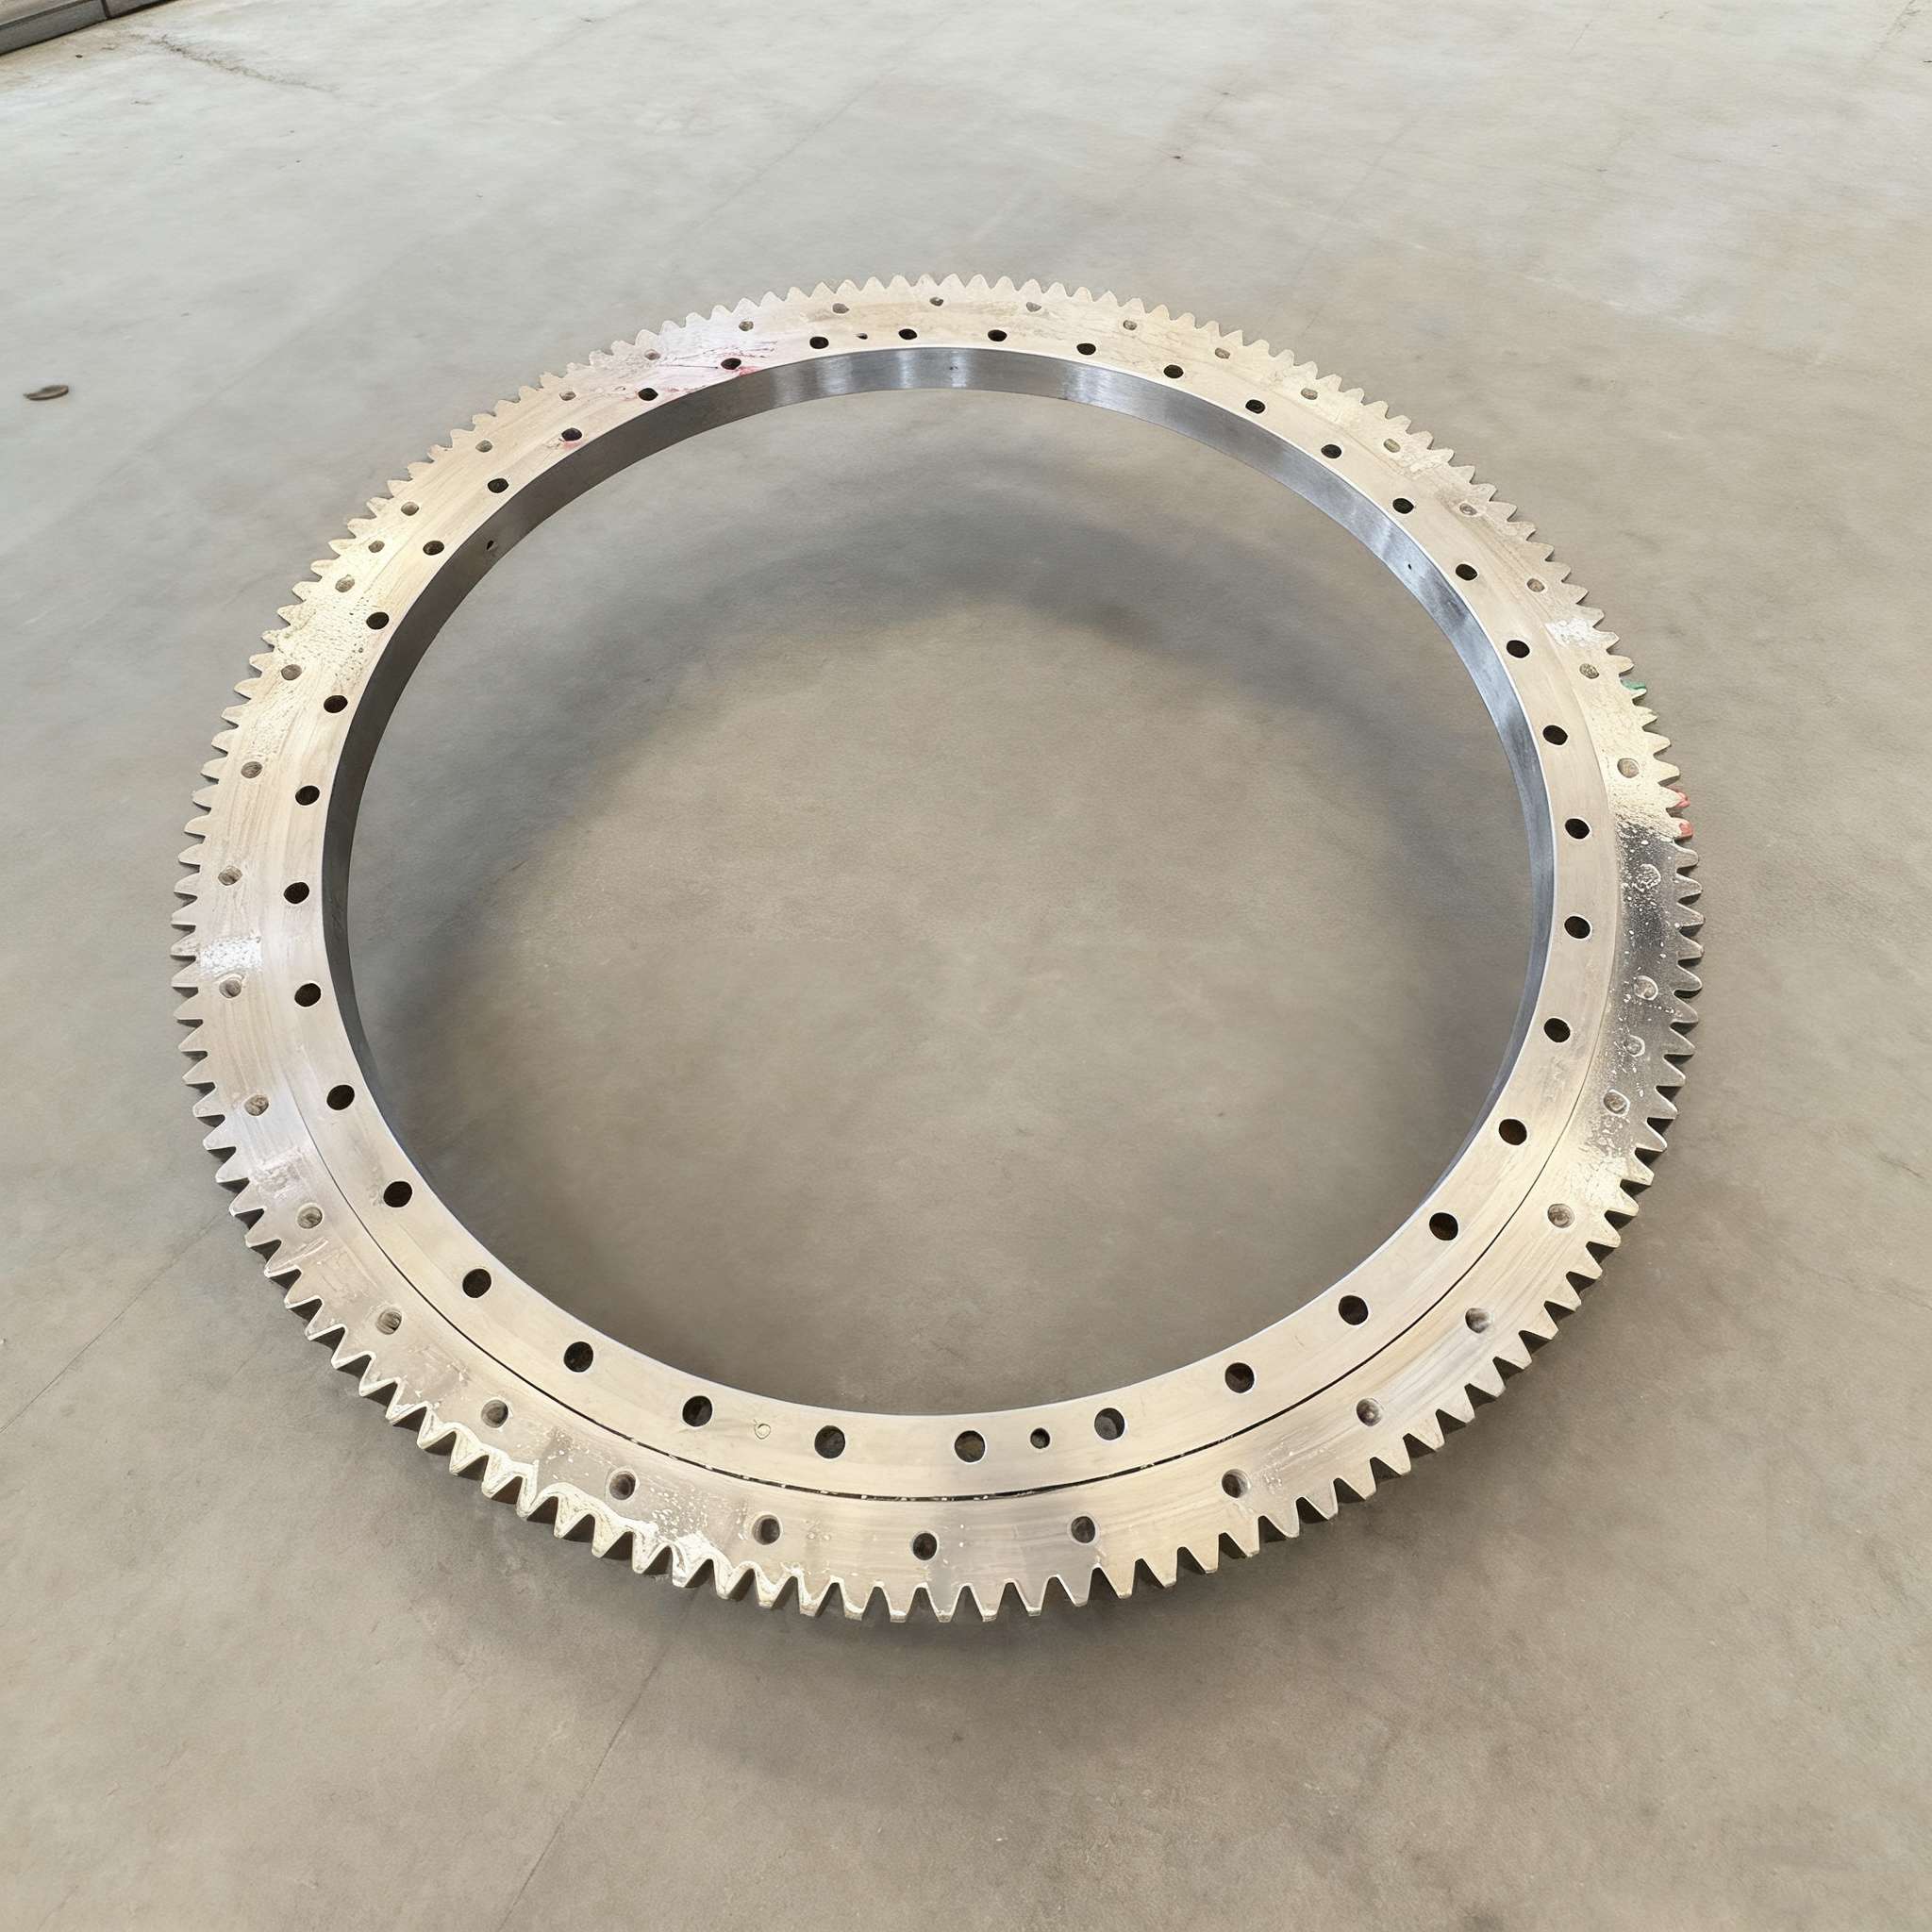
Wichtige Prozesskontrollen zur Verhinderung von Lagerringverzug
Verformungen zu vermeiden ist wesentlich effektiver als sie zu korrigieren. Entscheidend ist eine strenge Prozesskontrolle in jeder Phase der Wärmebehandlung. Ovalität und Rundlauffehler bei kundenspezifischen Lagerringen sind nicht zufällig, sondern die direkte Folge von thermischen und Transformationsspannungen, die die Elastizitätsgrenze des Materials überschreiten. Im Folgenden wird erläutert, wie die richtige Einspannung, eine gleichmäßige Erwärmung, die Wahl des Abschreckverfahrens und die Spannungsarmglühung dieses Problem direkt angehen.Wie man Lagerovalität nach dem Abschrecken verhindert.
Unser nach ISO 9001:2015 zertifiziertes Qualitätsmanagementsystem schreibt die strikte Einhaltung dieser Grundsätze vor. So konnten wir erfolgreich Komponenten wie den 10,87 Meter langen Drehkranz für eine 2.000-Tonnen-Hebeanwendung liefern.
Diese Tabelle stellt häufige Fehlerquellen den besten Vorgehensweisen zur Dimensionsstabilität gegenüber.
| Kontrollpunkt | Schlechte Vorgehensweise (führt zu Verzerrungen) | Bewährte Vorgehensweise (Gewährleistet Stabilität) |
|---|---|---|
| Befestigung & Verladung | Dünne Ringe mit großem Durchmesser werden ohne Unterstützung flach ausgelegt. Teile werden direkt übereinander gestapelt. Vorrichtungen, die das Teil zu starr fixieren und so die natürliche Wärmeausdehnung verhindern, werden verwendet. | Die Stützringe werden vertikal oder auf speziell angefertigten, formschlüssigen Vorrichtungen angebracht, die eine gleichmäßige Ausdehnung und Kontraktion ermöglichen. Es wird auf ausreichenden Abstand zwischen den Teilen geachtet, um eine gleichmäßige Einwirkung von Wärme und Abschreckmittel zu gewährleisten. |
| Gleichmäßige Erwärmung | Bauteile werden zu nah an Heizelementen platziert, wodurch Hotspots entstehen. Schnelle Heizzyklen führen dazu, dass sich die Oberfläche viel schneller erhitzt als der Kern, was erhebliche Temperaturgradienten und Spannungen verursacht. | Durch den Einsatz von Öfen mit mehreren Regelzonen wird eine präzise Temperaturhomogenität gewährleistet. Ein langsamer Vorheizschritt sorgt dafür, dass das gesamte Bauteil vor dem abschließenden Austenitisierungsbad gleichmäßig die gewünschte Temperatur erreicht. |
| Quench-Auswahl & Rühren | Verwendung eines zu aggressiven Abschreckmittels (z. B. Wasser statt Öl) im Verhältnis zur Querschnittsgröße des Materials. Unzureichende oder ungleichmäßige Durchmischung des Abschreckmittels, was zu Dampfblasen und ungleichmäßigen Abkühlraten führt. | Die Wahl des Abschreckmittels mit der langsamsten Abkühlrate, das dennoch die erforderliche Härte erzielt (z. B. Polymer oder Öl für legierte Stähle), ist entscheidend. Durch programmierte, gerichtete Bewegung wird die Dampfbarriere aufgebrochen und eine gleichmäßige Abschreckung aller Oberflächen gewährleistet, was für die Minimierung von Schäden unerlässlich ist.Lagerabschreckverformung. |
| Stressabbau und Beruhigung | Eine verzögerte Anlassphase nach dem Abschrecken führt dazu, dass martensitische Umwandlungsspannungen Risse verursachen. Eine unzureichende Anlasszeit oder -temperatur hinterlässt hohe Eigenspannungen im Bauteil. | Das Bauteil wird, solange es noch warm vom Abschrecken ist („Schnellanlassen“), in den Anlassofen überführt, um Umwandlungsspannungen sofort abzubauen. Durch einen präzise gesteuerten Anlasszyklus wird das optimale Verhältnis von Härte, Zähigkeit und Dimensionsstabilität erreicht. |
Materialauswahl und deren Einfluss auf die Wärmebehandlungsstabilität
Das für ein Lager gewählte Material hat den größten Einfluss auf dessen Verhalten bei der Wärmebehandlung. Verschiedene Stahlsorten weisen unterschiedliche Härtbarkeitsgrade auf – die Fähigkeit, in der Tiefe eine gehärtete martensitische Struktur zu bilden. Diese Eigenschaft beeinflusst direkt die erforderliche Härte und somit das Risiko von Lagerschäden.Verformung durch Wärmebehandlung des Lagers.
Hier ist eine Übersicht über gängige Lagerwerkstoffe, mit denen wir arbeiten, und die damit verbundenen Wärmebehandlungsaspekte:
GCr15/SUJ2:Es handelt sich um hochkohlenstoffhaltige Chromstähle. Sie weisen eine relativ geringe Härtbarkeit auf, was bedeutet, dass sie schnell abgeschreckt werden müssen, um ihre volle Härte zu erreichen. Dadurch sind sie anfälliger für Verzug, insbesondere bei größeren Querschnitten. Die Kontrolle des Abschreckprozesses ist daher absolut entscheidend.
20CrMo / 42CrMo:Als legierte Stähle weisen diese Werkstoffe aufgrund des Zusatzes von Chrom und Molybdän eine höhere Härtbarkeit auf. Sie lassen sich effektiv durch langsames Abschrecken in Öl oder Polymer härten, wodurch der Thermoschock und das Verzugsrisiko deutlich reduziert werden. Dies macht sie zu einer ausgezeichneten Wahl für große, hochbelastete Bauteile wie beispielsweise …Großes Drehlager.
AISI 440C:Dieser Edelstahl bietet eine gute Korrosionsbeständigkeit, ist jedoch luft- oder ölhärtend. Die langsameren Abkühlgeschwindigkeiten reduzieren das Verzugsrisiko im Vergleich zu wasserhärtenden Stählen, aber sein hoher Kohlenstoff- und Chromgehalt kann bei unsachgemäßer Verarbeitung dennoch zu Restaustenit führen.
Ti-6Al-4V:Titanlegierungen werden nicht wie Stahl durch Abschrecken gehärtet. Sie werden lösungsgeglüht und anschließend ausgehärtet. Obwohl der Verzug im Allgemeinen geringer ist, können Eigenspannungen aus der Bearbeitung und ungleichmäßige Abkühlung von der Lösungsglühtemperatur dennoch zu Maßänderungen führen.
Bei der Konstruktion eines kundenspezifischen Lagers reicht es nicht aus, das Material allein anhand seiner Endhärte auszuwählen. Es muss berücksichtigt werden, wie sich die Härtbarkeit auf die Geometrie des Bauteils und die verfügbaren Wärmebehandlungsverfahren auswirkt. Ein dickwandiger Ring aus einem schlecht härtbaren Stahl neigt zu Verformungen. In solchen Fällen kann der Wechsel zu einem legierten Stahl wie 42CrMo eine praktikable Lösung darstellen.
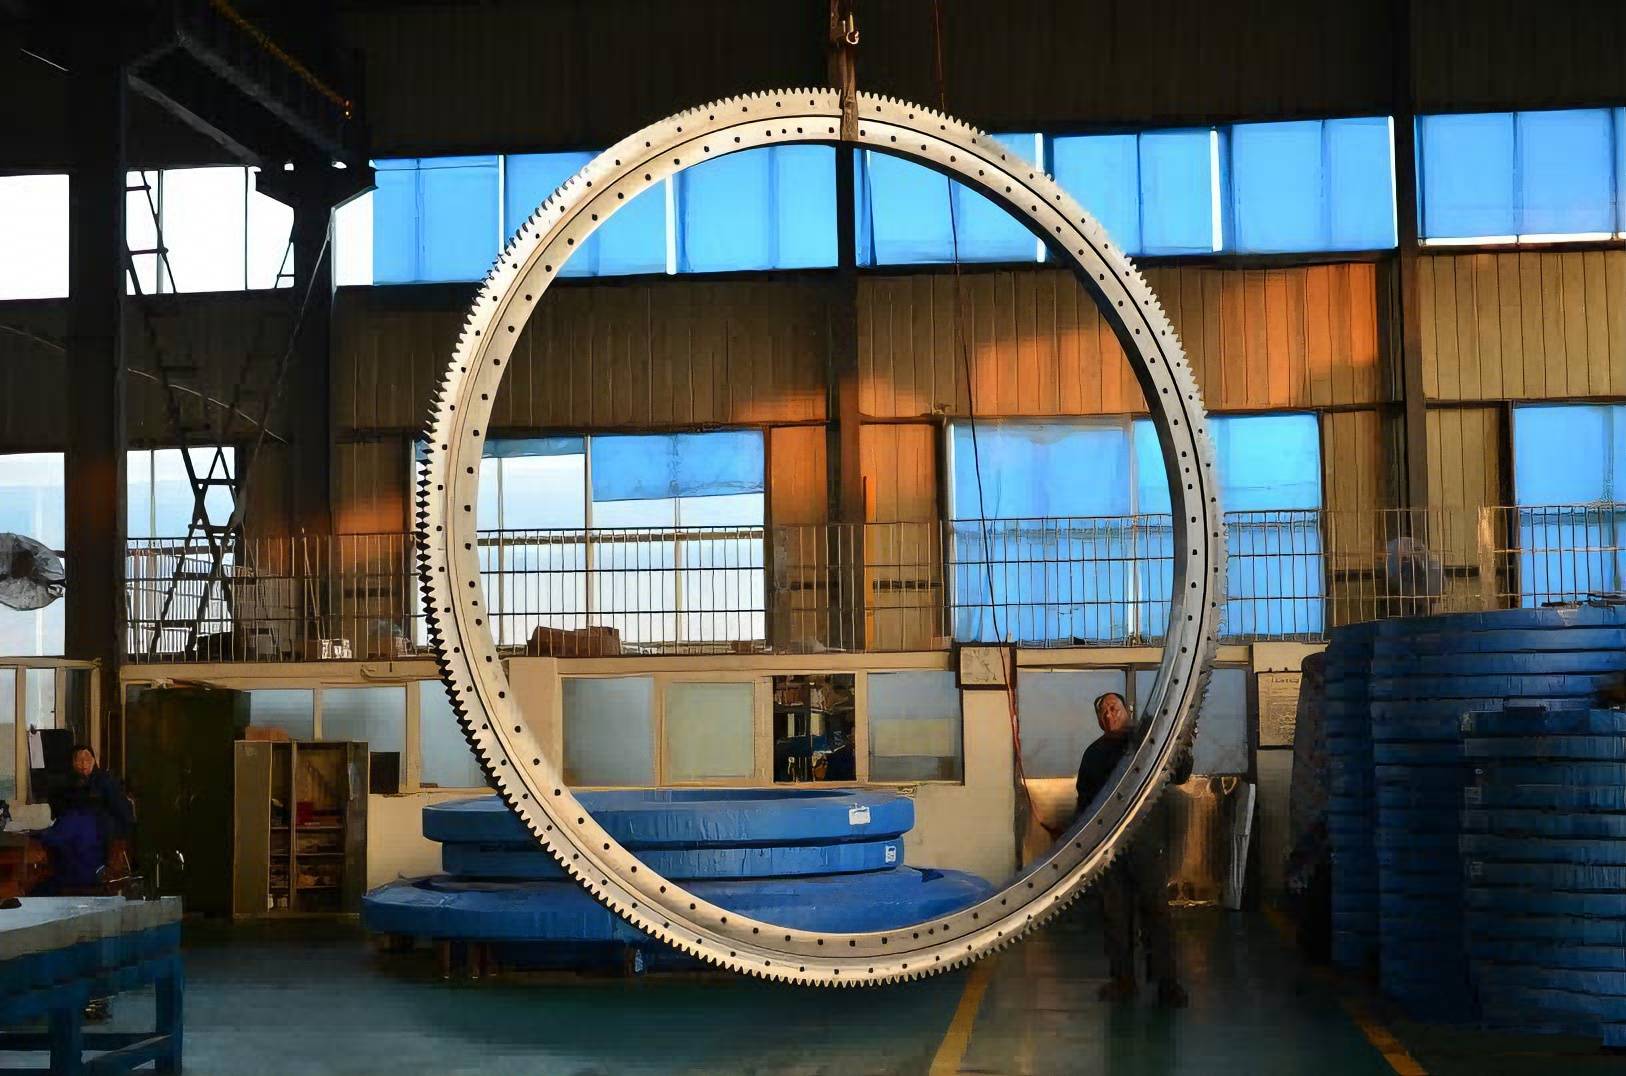
LTZCs Engineering für großflächige Dimensionskontrolle
Die Herausforderungen der Wärmebehandlung nehmen mit der Bauteilgröße exponentiell zu. Eine Temperaturabweichung von einem Grad ist in einem kleinen Ofen vernachlässigbar; in einem Ofen, der groß genug ist, um einen 8 Meter langen Zahnkranz aufzunehmen, kann sie jedoch einen signifikanten Temperaturgradienten erzeugen, der zu Verzug führt. Hier sind Spezialausrüstung und dokumentierte Prozesse unerlässlich.
Unsere Erfahrung in der Fertigung großer und nicht standardisierter Bauteile basiert auf der Bewältigung genau dieser Herausforderungen. So wurde beispielsweise das 8 Meter lange, hochpräzise segmentierte Zahnradringsegment, das an Wuhan Heavy Industry geliefert wurde, erfolgreich gemanagt.Verzug des LagerringsDie größte technische Herausforderung bestand in der Bearbeitung mehrerer Segmente. Jedes Segment musste nach präzisen Vorgaben wärmebehandelt werden, wobei die Ebenheit der Passflächen erhalten bleiben musste, um eine nahtlose Montage zu gewährleisten.
In ähnlicher Weise umfasste unser Prozess für die an Jiangsu Nantong Rainbow Heavy Machinery gelieferten φ24m-Segmentlager Folgendes:
Simulation und Modellierung:Mithilfe von Software werden thermische Gradienten und Transformationsspannungen vorhergesagt, bevor das Bauteil überhaupt in den Ofen gelangt.
Sonderanfertigungen:Entwicklung und Fertigung von einzigartigen Vorrichtungen für jedes Großprojekt, um die Geometrie des Bauteils zu stützen und ein Durchhängen unter seinem Eigengewicht bei hohen Temperaturen zu verhindern.
Zonensteuerung der Heizungsanlage:Unsere Großöfen sind mit mehreren Thermoelementanordnungen und unabhängigen Heizzonen ausgestattet, sodass unsere Techniker eine gleichmäßige Temperaturverteilung über massive Bauteile gewährleisten können.
Gezielte Abschreckung:Für einKrandrehlagerBei einem komplexen Querschnitt können wir spezifische Abschreckmittel-Flussmuster entwerfen, um sicherzustellen, dass kritische Bereiche wie Laufbahnen und Zahnradzähne mit der optimalen Geschwindigkeit abkühlen, ohne die Gesamtstruktur des Stegs zu verzerren.
Dieses Niveau der Prozesskontrolle, zertifiziert nach ISO 14001:2015 und ISO 45001:2018, gewährleistet, dass, egal ob wir einen einzelnen 10-Meter-Ring oder 90 Ringrollen für eine CRCC-Schutzanlage herstellen, das erste und das letzte Teil maßlich identisch sind.
Die Kontrolle von Verformungen bei der Wärmebehandlung ist eine Wissenschaft. Sie erfordert eine enge Zusammenarbeit zwischen dem Konstrukteur, der das Material spezifiziert, und dem Hersteller, der den Prozess durchführt. Durch das Verständnis der Diagnoseschritte und der kritischen Prozesskontrollen können Sie Lieferanten besser bewerten und sicherstellen, dass die von Ihnen bezogenen hochpräzisen Bauteile die vorgesehene Funktion erfüllen.
Sollten Sie Probleme mit der Dimensionsstabilität Ihrer Lager- oder Getriebekomponenten haben, steht Ihnen unser Ingenieurteam gerne zur Verfügung, um Ihre Konstruktions- und technischen Spezifikationen zu prüfen. Kontaktieren Sie uns, um Ihre Anforderungen zu besprechen.




