 WhatsApp
 jessica.chai@ltzzc.com
 0086-379-69950051

Kundenspezifische Wärmebehandlung der Lager, abgestimmt auf die Legierung
Welches Wärmebehandlungsverfahren sollte ein OEM wählen, wenn die Lagerlegierung, der Lastpfad, die Laufbahngeometrie und die Betriebsumgebung noch nicht endgültig festgelegt sind? Die Antwort lautet nicht einfach „die Laufbahn härten“. Ein geeignetes Verfahren ist erforderlich.Kundenspezifische Wärmebehandlung für LagerDie Planung muss ein Gleichgewicht zwischen Oberflächenverschleißfestigkeit, Kernfestigkeit, Verformungskontrolle, Bearbeitungsreihenfolge und der im Betrieb zu erwartenden Temperatur des Lagers herstellen.
Bei neuen Drehkranzlagern, Dünnringlagern, zahnradgestützten Lagerbaugruppen oder Sonderlaufbahnen sollte zunächst der Betriebszyklus definiert werden, bevor die Legierung ausgewählt wird. Ein Krandrehkranz für hohe Lasten und ein korrosionsgefährdeter Positionierring für die Schifffahrt können beide harte Laufbahnen erfordern, die Material- und Behandlungswahl kann sich jedoch erheblich unterscheiden. Ingenieure, die Drehkranzkonfigurationen vergleichen, können auch unsere Referenzen konsultieren.PräzisionsdrehlagerReichweite und NutzungLeitfaden zur Lagerauswahlum die ersten Eingaben für die Bewerbung zu organisieren.

Definieren Sie das Behandlungsziel, bevor Sie eine Behandlungsmethode auswählen.
Das praktische Ergebnis dieses Prozesses ist eine Wärmebehandlungsanforderung, die der Hersteller anhand der Zeichnung, der Materialspezifikation und des Prüfplans überprüfen kann. Beginnen Sie mit vier Eingangsgrößen: Belastungsart, Kontaktgeometrie, Umwelteinwirkung und zulässige Maßänderung nach der Behandlung. Ist eine dieser Größen unbekannt, legen Sie den Behandlungsablauf noch nicht fest.
- Ermitteln Sie, wo die höchste Kontaktspannung auftritt.Kennzeichnen Sie die Wälzbahn, die Zahnflanken, die Auflageflächen und alle lokalen Lastzonen in der Zeichnung. Die Wälzbahn muss im Allgemeinen den größten Widerstand gegen Wälzverschleiß aufweisen. Für die Zahnräder können gesonderte Anforderungen gelten.
- Statische Belastung von wiederholtem Wälzkontakt trennen.Eine Konstruktion, die überwiegend eine feste Last trägt, benötigt ausreichende Festigkeit und Stabilität, während eine rotierende Laufbahn Widerstandsfähigkeit gegen wiederholte Beschädigungen durch Kontakt erfordert. Legen Sie nicht für beide die gleichen Bedingungen fest, ohne die Lagerbeanspruchung zu prüfen.
- Definiere das erforderliche Kernverhalten.Entscheiden Sie, ob der Ring Stößen standhalten, Steifigkeit bewahren oder hohe Lasten über seinen Querschnitt aufnehmen muss. Eine harte Oberfläche über einem unzureichend stützenden Kern kann unter hoher Belastung reißen oder sich verformen.
- Umweltbedingte Einschränkungen dokumentieren.Bei korrosiver Einwirkung empfiehlt sich der Einsatz korrosionsbeständiger Legierungen wie AISI 440C. Bei erhöhten Temperaturen kann eine Überprüfung der Resthärte und Dimensionsstabilität erforderlich sein, anstatt sich auf die üblichen Werte bei Raumtemperatur zu verlassen.
- Prüfen Sie vor der Behandlung, welche Merkmale bereits fertiggestellt sind.Laufbahnschleifen, Bearbeitung von Montagebohrungen, Verzahnungsbearbeitung und Dichtflächenbearbeitung können vor oder nach verschiedenen Bearbeitungsschritten erfolgen. Diese Reihenfolge bestimmt das Verzugsrisiko und die zulässige Endbearbeitungsgenauigkeit.
Eine gute Ausgangsspezifikation muss nicht jede Ofeneinstellung vorschreiben. Sie sollte die Legierung, die erforderliche Eigenschaftsbalance, die behandelte Zone, die relevanten Bereiche, verzugsempfindliche Merkmale und die Validierungsanforderungen angeben. Der Wärmebehandlungsanbieter kann dann einen kontrollierten Prozess vorschlagen und bestätigen, ob die gewünschte Geometrie realisierbar ist.
Zum Beispiel einDreireihiges RollendrehlagerDie in Hebezeugen verwendeten Lastpfade weisen oft separate Lastpfade auf, die einzeln bewertet werden müssen. Es genügt nicht, eine Behandlungsanleitung von einer kleineren Kugellagerkonstruktion zu übernehmen. LTZC lieferte 2024 einen integrierten dreireihigen Rollendrehkranz mit einem Außendurchmesser von 10,87 Metern für ein stationäres Hebezeug mit einer Tragfähigkeit von 2.000 Tonnen. Diese Anwendung verdeutlicht, warum der Ringquerschnitt, der Laufweg und die Lastanordnung gemeinsam geprüft werden müssen, bevor ein Verfahren ausgewählt wird.
Zuordnung von Wälzlagerlegierungen zu Kernzähigkeit, Oberflächenhärte und Betriebstemperatur
Die folgende Tabelle dient als Vorauswahlhilfe und ersetzt keine freigegebene Fertigungsspezifikation. Die optimale Vorgehensweise hängt von der erforderlichen Härtezone, dem Ringquerschnitt, dem endgültigen Bearbeitungsplan und den Betriebsbedingungen des Lagers ab. Wenn Ingenieure fragenWelche Wärmebehandlung ist am besten für Wälzlagerstahl geeignet?Die richtige Antwort ist diejenige Route, die die für die Anwendung erforderliche Oberflächenbeschaffenheit erfüllt und gleichzeitig genügend Stabilität darunter gewährleistet.
| Legierung | Geeigneter Wärmebehandlungsweg | Kernfestigkeit und Oberflächenziel | Passgenauigkeit unter Betriebsbedingungen | Wo die Route begrenzt ist |
|---|---|---|---|---|
| Wälzlagerstahl vom Typ GCr15 / 52100 | Durch Härten, gefolgt von Anlassen und Feinschleifen | Priorisiert hohe Härte und Verschleißfestigkeit im Arbeitsbereich | Hochpräziser Wälzkontakt, bei dem die Korrosion kontrolliert wird und der Ringquerschnitt für die Durchhärtung geeignet ist | Weniger geeignet, wenn ein sehr robuster Kern unter einer harten Hülle benötigt wird oder wenn Korrosion die Konstruktion maßgeblich beeinflusst. |
| 20CrMo | Aufkohlen, Abschrecken, Anlassen und anschließendes Fertigstellen von Funktionsflächen | Robustes, verschleißfestes Gehäuse mit widerstandsfähigerem Kern | Belastete Laufbahnen und Getriebeteile, bei denen sowohl Oberflächenbeständigkeit als auch Kernunterstützung erforderlich sind | Erfordert Einsatztiefenplanung und Verzugskontrolle; es ist keine Abkürzung für dünne Präzisionsteile mit geringem Nachbearbeitungsspielraum. |
| 42CrMo | Grundzustand: Abschrecken und Anlassen, mit lokaler Induktionshärtung dort, wo eine harte Laufbahn erforderlich ist. | Robuster, widerstandsfähigerer Ringkörper mit konzentrierter Oberflächenhärtung an ausgewählten Bahnen | Große Ringe, lokalisierte Kabelkanäle und Anwendungen, die Festigkeit im Querschnitt erfordern | Ungeeignet, wenn der gesamte Abschnitt den gleichen Härtezustand aufweisen muss oder wenn die Geometrie eine gleichmäßige Induktionsbestrahlung verhindert. |
| AISI 440C | Härte- und Anlassverfahren für korrosionsbeständige Lageranwendungen ausgewählt | Verbindet Korrosions- und Oxidationsbeständigkeit mit einer harten Lageroberfläche | Anwendungen mit Korrosionsbelastung, bei denen normaler Wälzlagerstahl einen übermäßigen Schutz erfordern würde | Nicht die Standardwahl, wenn hohe Stoßbelastung oder ein besonders zäher Kern die dominierende Anforderung darstellen. |
| SUJ2 | Durch Härten und Anlassen mit kontrollierter Oberflächenbehandlung | Hohe Festigkeit und Härte für präzise, hochbelastete Lagerkontakte | Hochpräzise Wälzkörper und Lagerkomponenten mit kontrollierten Betriebsbedingungen | Nach der Behandlung ist eine genaue Maßkontrolle erforderlich; es bietet nicht denselben Kernstützvorteil wie eine einsatzgehärtete Legierung. |
| CuSn6 | Verwenden Sie einen Werkstoffzustand, der den Gleit- und Korrosionsanforderungen entspricht; geben Sie kein Stahlhärtungsverfahren an. | Der Fokus liegt eher auf Verschleißverhalten, Wärmeleitfähigkeit und Korrosionsbeständigkeit als auf der Leistung von Laufbahnen aus gehärtetem Stahl. | Lagerbauteile, bei denen Bronzeeigenschaften erforderlich sind | Kein Ersatz für gehärtete Wälzlaufbahnen in Anwendungen mit starker Wälzbeanspruchung |
| Ti-6Al-4V | Das gewählte Verfahren entspricht den Gewichts- und Temperaturanforderungen der Luft- und Raumfahrt; die Oberflächenbehandlung wird separat geprüft, falls Verschleiß ein Problem darstellt. | Priorisiert geringes Gewicht und hohe Temperaturbeständigkeit | Luft- und Raumfahrt sowie Anwendungen mit hohen Festigkeitsanforderungen, bei denen die Masse eine Rolle spielt. | Gehen Sie nicht davon aus, dass Titan allein das Wälzverschleißverhalten von gehärtetem Wälzlagerstahl aufweist. |
Für52100 WärmebehandlungDie übliche Auswahllogik besteht im Härten und Anlassen, wenn die Konstruktion eine hohe Härte und Verschleißfestigkeit im gesamten Funktionsbereich erfordert. Dies eignet sich für herkömmliche Präzisionslagerkomponenten aus hochkohlenstoffhaltigem Chromlagerstahl. Es eignet sich jedoch nicht automatisch für große Ringe, die einen robusteren Körper unterhalb einer gehärteten Laufbahn benötigen.
Aeinsatzgehärteter WälzlagerstahlDieser Ansatz ist in der Regel besser geeignet, wenn die Konstruktion eine hochbelastbare Schicht über einem stützenden Kern erfordert. 20CrMo ist eine naheliegende Werkstoffgruppe für diesen Zweck, da sie laut Herstellerangaben nach Legierungsverbesserungen hinsichtlich Festigkeit, Härte und Verschleißfestigkeit für hochbelastete Anwendungen geeignet ist. Die Grenze liegt in der Prozesskomplexität: Der Konstrukteur muss Nachbearbeitungszuschläge einplanen und festlegen, was passiert, wenn sich die Laufbahnposition durch die Wärmebehandlung verändert.
Erstellen Sie die Behandlungsspezifikation in einer praktikablen Reihenfolge.
Sobald die Legierungsfamilie ausgewählt ist, wird die Konstruktionsabsicht in eine fertigungsgerechte Sequenz umgewandelt. Dadurch wird ein häufiges Problem vermieden: Eine Zeichnung sieht eine harte Laufbahn vor, enthält aber keine Angaben zur Behandlungszone, zur Endbearbeitung oder zum Abnahmeverfahren.
1. Die Funktionszonen einfrieren.
Kennzeichnen Sie jede Zone als eine der folgenden: Laufbahn, Zahnradzahn, Montagefläche, Dichtungsfläche oder nichtfunktionale Oberfläche. Für eineDrehkranzPrüfen Sie, ob die Zahnradzähne die gleiche Oberflächenbehandlung wie die Laufbahn benötigen. Oft ist dies nicht der Fall. Eine einheitliche Oberflächenbehandlung kann die Kosten erhöhen, das Verformungsrisiko steigern und die spätere Bearbeitung erschweren.
Kontrollpunkt:Die Zeichnung zeigt deutlich Anfang und Ende jedes behandelten Bereichs. Kann ein Lieferant nicht erkennen, wo die gehärtete Fahrbahn endet, ist die Anforderung unvollständig.
2. Wählen Sie zwischen Härten durch Aufkohlen oder lokales Induktionshärten.
- Auswahl durch HärtungWenn das Bauteil aus einem Wälzlagerstahl wie GCr15 oder SUJ2 gefertigt ist und die Konstruktion eine hohe Härte im relevanten Arbeitsbereich erfordert, eignet sich dieses Verfahren für präzisionsorientierte Bauteile, erfordert jedoch eine sorgfältige Kontrolle der Nachbearbeitung.
- Aufkohlung auswählenWenn eine harte Oberfläche und ein zäherer Kern zusammenwirken müssen, insbesondere unter hohen Belastungen mit einer Legierung wie 20CrMo, sollten die Anforderungen an das Gehäuse gemäß der anerkannten technischen Norm spezifiziert werden, anstatt lediglich „einsatzgehärtet“ anzugeben.
- Lokale Induktionshärtung auswählenwenn ein stabiler Ringkörper benötigt wird und die Rennbahn in definierten Bahnen behandelt werden kann.induktionsgehärtete Lagerlaufbahnkann eine praktikable Option für größere Ringkonstruktionen sein, vorausgesetzt, der Scanpfad, die Start-Stopp-Bereiche und die Kontinuität der gehärteten Zone werden überprüft.
Wählen Sie die Induktionshärtung nicht allein deshalb, weil sie lokal wirkt. Eine Unterbrechung am Ende eines gehärteten Bereichs, ein ungeeignetes Laufbahnprofil oder unzureichende Inspektionsmöglichkeiten können Schwachstellen verursachen. Prüfen Sie vor der Freigabe den gesamten Walzweg und die Übergangsbereiche.
3. Bearbeitungsplanung unter Berücksichtigung der Wärmebehandlungsbewegung
Legen Sie im Arbeitsablauf die Vorbearbeitungsbedingung, die Behandlungsstufe und die Endbearbeitungsstufe fest. Laufbahnen und Zahnradzähne können nach dem Härten ein Feinschleifen oder einen anderen kontrollierten Bearbeitungsprozess erfordern. Die endgültige Methode hängt vom Werkstoff, der Geometrie und den Zeichnungsvorgaben ab.
Ein häufiger Fehler besteht darin, die gesamte Präzisionsbearbeitung vor einem Prozess abzuschließen, der Form oder Position verändert, und dann festzustellen, dass kein Material mehr für Korrekturen vorhanden ist. Die Korrektur kann eine Neukonstruktion, eine Nachbearbeitung oder die Verschrottung eines großen Rings erfordern. Vermeiden Sie dies, indem Sie vor Produktionsbeginn die Bearbeitungszugabe und die Messbezugspunkte festlegen.
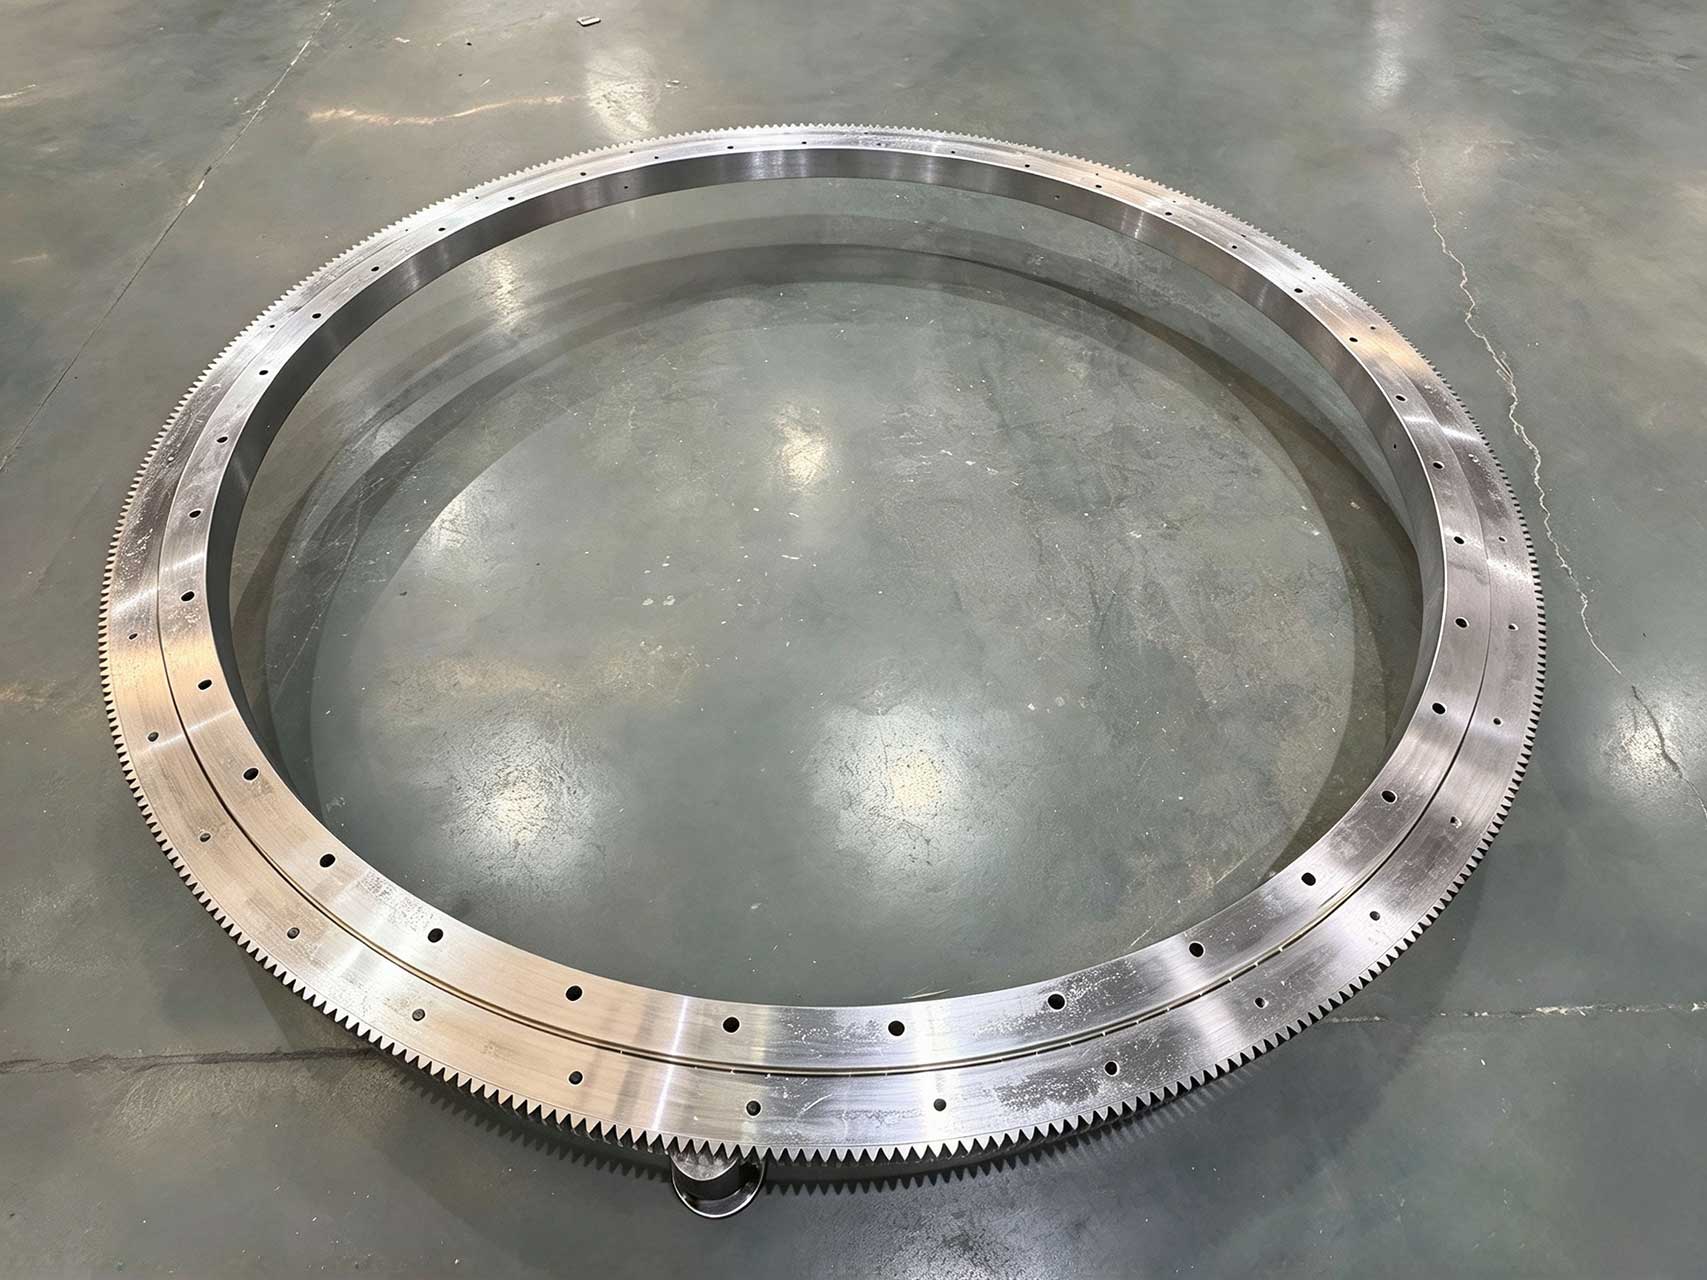
4. Geben Sie die erforderlichen Inspektionsnachweise an.
Definieren Sie mindestens, wie der Lieferant die behandelte Zone, den Härtegrad, die Laufbahngeometrie nach der Oberflächenbearbeitung und den sichtbaren Oberflächenzustand überprüft. Die genaue Prüfmethode und die Abnahmewerte sollten der Anwendungszeichnung, dem genehmigten Kontrollplan und der geltenden Kundennorm entnommen werden. Übernehmen Sie keine Abnahmewerte von einem anderen Lager.
Für Sonderkonstruktionen entwickelt LTZC Lagerlösungen auf Basis von Betriebsbedingungen, bestehenden Konstruktionen und technischen Spezifikationen. Dies ist besonders hilfreich, wenn die Materialauswahl bereits erfolgt ist, der Kunde aber noch die zu behandelnden Bereiche, die Ringkonfiguration oder Prüfvorgaben festlegen muss.
Nutzen Sie Validierungsprüfungen, um eine ungenaue Übereinstimmung zwischen Legierung und Prozess zu erkennen.
Die korrekte Behandlung ist nicht beim Verlassen des Ofens bestätigt, sondern erst, wenn das fertige Lagerbauteil die definierten Anforderungen erfüllt und der gewählte Herstellungsprozess die Anwendung ermöglicht. Verwenden Sie einen mehrstufigen Validierungsplan anstelle einer einmaligen Endprüfung.
| Validierungsphase | Was ist zu überprüfen? | Was ein Fehler bedeuten kann | Wiederherstellungsmaßnahmen |
|---|---|---|---|
| Designprüfung | Legierung, Lastpfad, Betriebsumgebung, behandelte Zonen und Oberflächenbearbeitungsreihenfolge | Das Verfahren wurde aufgrund allgemeiner Materialpräferenzen und nicht aufgrund von Servicebedürfnissen ausgewählt. | Prüfen Sie erneut, ob die Kernzähigkeit, die Korrosionsbeständigkeit oder die lokale Härtung die tatsächliche Priorität hat. |
| Vorproduktionsprüfung | Bearbeitungszugabe, verzugsempfindliche Maße, Spannkonzept und Prüfzugang | Die angestrebte Geometrie ist nach der Behandlung möglicherweise nicht mehr erreichbar. | Ändern Sie die Bearbeitungsreihenfolge oder passen Sie die Behandlungszone an, bevor die Teile bearbeitet werden. |
| Nachbehandlungsinspektion | Spezifizierter Härtegrad, behandelte Flächenabdeckung, Oberflächenqualität und Geometrie vor der Endmontage | Ungleichmäßige Behandlung, Verformung, unzureichende Nachbearbeitungszugabe oder ungeeignete Prozesssteuerung | Die Teile sichern und feststellen, ob eine kontrollierte Nachbearbeitung technisch zulässig ist. |
| Montage und erste Betriebsphase | Rotationsverhalten, Montagezustand, Schmierstoffverträglichkeit und sichtbare Probleme mit Laufbahn oder Zahnrad | Ein Systemproblem und nicht nur die Wärmebehandlung, wie beispielsweise mangelhafte Montage oder falsche Vorspannung. | Prüfen Sie die Montageprotokolle und befolgen Sie die genehmigten Richtlinien.LagereinbauVerfahren |
Nicht jedes anfängliche Problem ist auf die Metallurgie zurückzuführen. Ein ordnungsgemäß behandeltes Lager kann dennoch mangelhaft funktionieren, wenn die Auflageflächen nicht ausreichend abgestützt sind, die Schraubenvorspannung ungeeignet ist, die Schmierung fehlt oder die Ausrichtung fehlerhaft ist. Die Überprüfung der Wärmebehandlung und die Überprüfung der Montage müssen getrennt erfolgen.
Vermeiden Sie Spezifikationsfehler, die die Prototypenfreigabe verzögern.
- Forderung nach „hoher Härte“ ohne Angabe des Standorts.Dadurch kann der Lieferant die Anforderungen an Laufbahn, Zahnflanke und Ringkörper nicht unterscheiden. Fügen Sie Zeichnungen oder markierte Ansichten hinzu, die die Funktionszonen definieren.
- Die Verwendung von Fachbegriffen aus der Karbonisierung für jeden Hochleistungsring.Eine harte Randschicht und ein zäher Kern können von Vorteil sein, jedoch nur, wenn die Legierung, der Querschnitt und die Oberflächenbearbeitung dies zulassen. Ist eine lokale Härtung der Laufbahnen erforderlich, sollte stattdessen 42CrMo mit Induktionsbehandlung geprüft werden.
- Vorausgesetzt, die Korrosionsbeständigkeit kann durch Wärmebehandlung erhöht werden.Durch Wärmebehandlung wird normaler Wälzlagerstahl nicht in AISI 440C umgewandelt. Wählen Sie korrosionsbeständiges Material, wenn die Umgebungsbedingungen dies erfordern.
- Unterschiede bei Getriebe und Rennstrecke außer Acht lassend.Ein Lager mit integrierter Verzahnung kann eine separate Behandlungslogik erfordern. Laufbahn und Verzahnung sind entsprechend ihren jeweiligen Kontaktmechanismen zu behandeln.
- Veröffentlichung eines Inspektionsplans ohne Referenzstandard.Die bloße Prüfung der Härte ist nicht ausreichend. Die Zeichnungsrevision, das genehmigte Verfahren, der Probenort und die Abnahmereferenz müssen angegeben werden.
- Als einzigen Vergleichsmaßstab wird eine vergangene Komponente verwendet.Ein vorheriger Ring kann eine andere Wandstärke, Lastverteilung oder einen anderen Betriebszyklus aufweisen. Verwenden Sie frühere Bauteile als Referenz für eine Überprüfung, nicht als automatische Spezifikation.
Wenden Sie die Methode auf große Ringe und spezielle Lagerkonstruktionen an.
Große Lagerringe bringen zwei praktische Herausforderungen mit sich: die Gleichmäßigkeit der Wärmebehandlung über lange Strecken und die Kontrolle der Geometrie nach der Behandlung. Je größer der Ring, desto wichtiger ist es, vor Produktionsbeginn Bezugspunktstrategie, Wärmebehandlungszonen und die Abfolge der Endkontrolle festzulegen.
Die dokumentierten Projekte von LTZC veranschaulichen die Bandbreite an Geometrien, die eine solche Planung erfordern können. Im Jahr 2024 fertigte das Unternehmen ein integriertes Lager mit einem Außendurchmesser von 8,445 Metern für einen Kunden aus der Kranindustrie in Südkorea. LTZC lieferte außerdem 8 Meter lange, hochpräzise segmentierte Zahnkränze für eine vertikale Rührreibschweißanlage, die in einem wichtigen nationalen Projekt zum Einsatz kam. Diese Beispiele legen zwar keinen allgemeingültigen Prozessweg fest, zeigen aber, warum große Ringe und segmentierte Zahnräder eine bauteilspezifische Bearbeitung und Oberflächenbearbeitung erfordern.
Bei einer Konstruktion mit einem segmentierten Ring ist zunächst zu klären, ob jedes Segment vor der Endmontage behandelt wird, wie die Übergänge zwischen den Segmenten gesteuert werden und wie der Walz- oder Eingriffsweg an den Verbindungsstellen geprüft wird. Bei einer Krananwendung mit hoher Belastung ist zunächst zu ermitteln, ob eine Hartmetallbeschichtung mit Kernverstärkung oder eine lokal gehärtete Laufbahn auf einem robusteren Ringkörper der auftretenden Belastung besser entspricht.
LTZC betreibt eine 20.000 m² große Produktionsstätte, die 1992 errichtet wurde, und ist nach ISO 9001:2015, ISO 14001:2015 und ISO 45001:2018 sowie nach ISO, CCS und ABS zertifiziert. Für qualifizierte Sonderanfertigungen prüft unser Team Zeichnungen, Arbeitsbedingungen und Materialpräferenzen, bevor die Behandlungsunterlagen finalisiert werden. Die Lieferzeit beträgt in der Regel 30 bis 90 Tage, abhängig vom Auftragsumfang. Es gibt keine Mindestbestellmenge.
Senden Sie Ihre Lagerzeichnung und die Betriebsbedingungen an LTZC, um eine Beratung zur Legierungs- und Wärmebehandlungsmethode zu erhalten.




