 WhatsApp
 jessica.chai@ltzzc.com
 0086-379-69950051

Wie verlängert eine kundenspezifische Wärmebehandlung die Lebensdauer von Lagern?
Warum kommt es bei einem Ring, der die Oberflächenhärteprüfung besteht, dennoch zu frühen Abplatzungen im Betrieb? Die übliche Antwort lautet, dass die Oberflächenhärte wenig darüber aussagt, was 2 bis 5 mm unterhalb der Laufbahn geschieht, wo die Wälzkontaktspannung ihren Höhepunkt erreicht. Eine kundenspezifische Wärmebehandlung von Lagern verlängert die Lebensdauer, indem sie das Härteprofil, das Mikrogefüge und den Eigenspannungszustand eines Rings an die auftretende Belastung anpasst. Ein höherer Wert im Härtebericht allein bewirkt dies nicht. Dieser Artikel erläutert, welche Wärmebehandlungsparameter die Dauerfestigkeit beeinflussen, wie sie zusammenwirken und welche Angaben in einer Zeichnung enthalten sein sollten, bevor Sie einen Lieferanten kontaktieren. Er gilt für einPräzisionsdrehlagerund gleichermaßen für nicht standardmäßige Ringe.
Welche Veränderungen durch Wärmebehandlung im Inneren von Wälzlagerstahl
Die Wärmebehandlung von Wälzlagerstahl bewirkt drei Dinge an einem Ring. Jede dieser Eigenschaften hat ihren eigenen Einfluss auf die Lebensdauer.
Härte.Durch Härten und Anlassen wird der Stahl in gehärteten Martensit umgewandelt. Die höhere Härte widersteht der plastischen Verformung und dem Verschleiß, die Laufbahnschäden verursachen. Der Nachteil ist eine geringere Zähigkeit. Ein Ring, der über die durch seinen Querschnitt und die Stoßbelastungen zulässige Härte hinaus gehärtet wurde, kann brechen, anstatt zu verschleißen.
Mikrostruktur.Karbidgröße und -verteilung, Korngröße und Restaustenitgehalt hängen von der Austenitisierungstemperatur, der Haltezeit, der Abschreckgeschwindigkeit und dem Anlassen ab. Grobkörnige oder vernetzte Karbide bilden Ausgangspunkte für Ermüdungsrisse unter der Oberfläche.
Restspannung.Durch das Härten und Anlassen entstehen Spannungen im Ring. Druckspannungen in der Nähe der Laufbahn hemmen tendenziell das Risswachstum. Zugspannungen oder Verformungen, die im Anschluss ein intensives Nachschleifen erfordern, beeinträchtigen die Dauerfestigkeit.
Dies ist die praktische Antwort auf die Frage, wie sich die Wärmebehandlung auf die Lagerlebensdauer auswirkt. Die Dauerfestigkeit hängt davon ab, ob sich in der Tiefe mit der höchsten Spannung hartes, sauberes und stabiles Material befindet. Sie hängt nicht allein von der maximalen Härte ab.
Lagerhärtetiefe und warum sie der Belastung entsprechen muss
Bei Wälzkontakt liegt die maximale Schubspannung unterhalb der Oberfläche. Ihre Tiefe nimmt mit der Größe des Wälzkörpers und der Belastung zu. Ein kleines Kugellager weist eine flache Spannungszone auf. Eine große Wälzlaufbahn in einem hochbelasteten Ring hat eine deutlich tiefere Spannungszone. Endet die gehärtete Schicht nahe dieser Zone, entstehen Risse an der Grenze zwischen hartem Material und weicherem Kern. Die Oberfläche erscheint zunächst intakt, bis Abplatzungen auftreten.
Die Härtetiefe von Lagern ist nur dann aussagekräftig, wenn sie klar definiert ist. Zeichnungen sollten die Härteschwelle, die die Grenze der effektiven Schicht markiert, sowie die verwendete Messmethode – typischerweise eine Mikrohärteprüfung an einem Schnitt – angeben. Zwei Lieferanten, die dieselbe Tiefe mit unterschiedlichen Schwellenwerten angeben, bieten nicht dasselbe Bauteil an.
Abschluss:Die effektive Härtetiefe sollte mit einem Schwellenwert angegeben werden, nicht nur „tief gehärtet“.
Argumentation:Die Schicht muss sich deutlich über die Scherspannungszone im Untergrund hinaus erstrecken und einen Spielraum für Abtrag und Verschleiß lassen.
Passend für:oberflächengehärtete Laufbahnen aufGroßes DrehlagerRinge, bei denen die Rollenkräfte hoch sind und die Spannungszone tief ist.
Grenzen:Eine größere Schichtdicke ist nicht automatisch besser. Zu große Härtetiefe in induktionsgehärteten Bereichen erhöht das Risiko von Verformungen und Rissen und kann Zugspannungen im Kern verursachen. Durchgehärtete Ringe weisen dieses Problem nicht auf, da die Härte über den gesamten Querschnitt gleichmäßig ist.
Vergleich von Durchhärten, Einsatzhärten und Induktionshärten
Die drei Verfahren führen zu unterschiedlichen Härteprofilen, Restaustenitverhalten und Ermüdungseigenschaften. Die Tabelle vergleicht sie unter allgemeinen metallurgischen Bedingungen. Die tatsächlichen Werte hängen von der Stahlsorte, der Wandstärke und der Ofen- bzw. Coilsteuerung ab. Bitte überprüfen Sie die Werte anhand Ihrer eigenen Zeichnung.
| Attribut | Durchhärtung | Einsatzhärten (Aufkohlen) | Induktionshärtung |
|---|---|---|---|
| Typischer Stahl | GCr15, SUJ2 (52100-Äquivalentfamilie) | Niedrigkohlenstoffhaltiger legierter Stahl wie z. B. 20CrMo | Mittelkohlenstofflegierter Stahl wie z. B. 42CrMo |
| Härteprofil | In dünnen Schnitten ist die Härte von der Oberfläche bis zum Kern nahezu gleichmäßig. Dickere Schnitte können einen weicheren Kern aufweisen. | Harte, kohlenstoffreiche Hülle über einem zähen, weicheren Kern. Allmählicher Übergang. | Die harte Schicht befindet sich nur auf der Laufbahn. Der Kern behält seine Festigkeit vor der Behandlung. Die Schicht folgt dem Spulenverlauf. |
| Restaustenit | Die Härte wird durch Austenitisieren und Anlassen gesteuert. Zu viel davon verringert die Härte und birgt das Risiko von Dimensionsänderungen im Laufe der Zeit. | Kann bei hohem Kohlenstoffpotenzial höher ausfallen. Eine Kontrolle ist erforderlich, um Wachstum und eine weiche Oberfläche zu vermeiden. | Üblicherweise niedrig, da die Erwärmung kurz ist und der Kohlenstoffgehalt mäßig. |
| Ermüdungslebensdauereffekt | Hohe, gleichbleibende Wälzermüdungsbeständigkeit, wenn der Querschnitt klein genug ist, um vollständig auszuhärten. | Gute Kontaktermüdungsfestigkeit bei Druckbeanspruchung im Gehäuse. Hohe Stoßfestigkeit dank des robusten Kerns. | Gezielte Behandlung der belasteten Kabelrinne zu geringeren Kosten. Die Lebensdauer hängt von der Schichtdicke, der Gleichmäßigkeit und der Behandlung der Start-/Zielzone ab. |
| Hauptgrenze | Große Querschnitte lassen sich nicht gleichmäßig durchhärten. Der Abschreckverzug nimmt mit der Größe zu. | Um die oxidierte Oberfläche zu entfernen, sind ein langer Zyklus, Verformungen und ein Schleifzuschlag erforderlich. | Härtespalt oder weiche Zone am Anfang und Ende der Schicht. Erfordert eine Platzierung abseits der Hauptlastzone. |
Bei Drehkranzlagern sind induktionsgehärtete Laufbahnen aus legierten Stählen wie 42CrMo aufgrund der großen Ringgröße und der lokalen Lastverteilung gängige Wahl. Durchgehärtete Stähle wie GCr15 oder SUJ2 eignen sich für kleinere Präzisionsringe und Wälzkörper, bei denen eine durchgehende Härte erreicht werden kann. Dies sind allgemeine Mechanismen, keine allgemeingültige Regel. Querschnittsgröße, Lastrichtung und Stoßbelastung entscheiden über den jeweiligen Anwendungsfall.
Wie Stahl, Ringgröße und Fertigungsprozess zusammenwirken
Parameter wirken nicht isoliert. Drei Wechselwirkungen beeinflussen Entscheidungen am häufigsten.
Die Stahlgüte bestimmt die erreichbare Tiefe.Die Härtbarkeit begrenzt die Tiefe der Martensitbildung bei einer bestimmten Abschreckung. Die Forderung nach einer tiefen Martensitschicht bei einem Stahl, der diese nicht bilden kann, führt zu einem weichen Kern oder einer flachen Schicht, nicht aber zu einem besseren Ring.
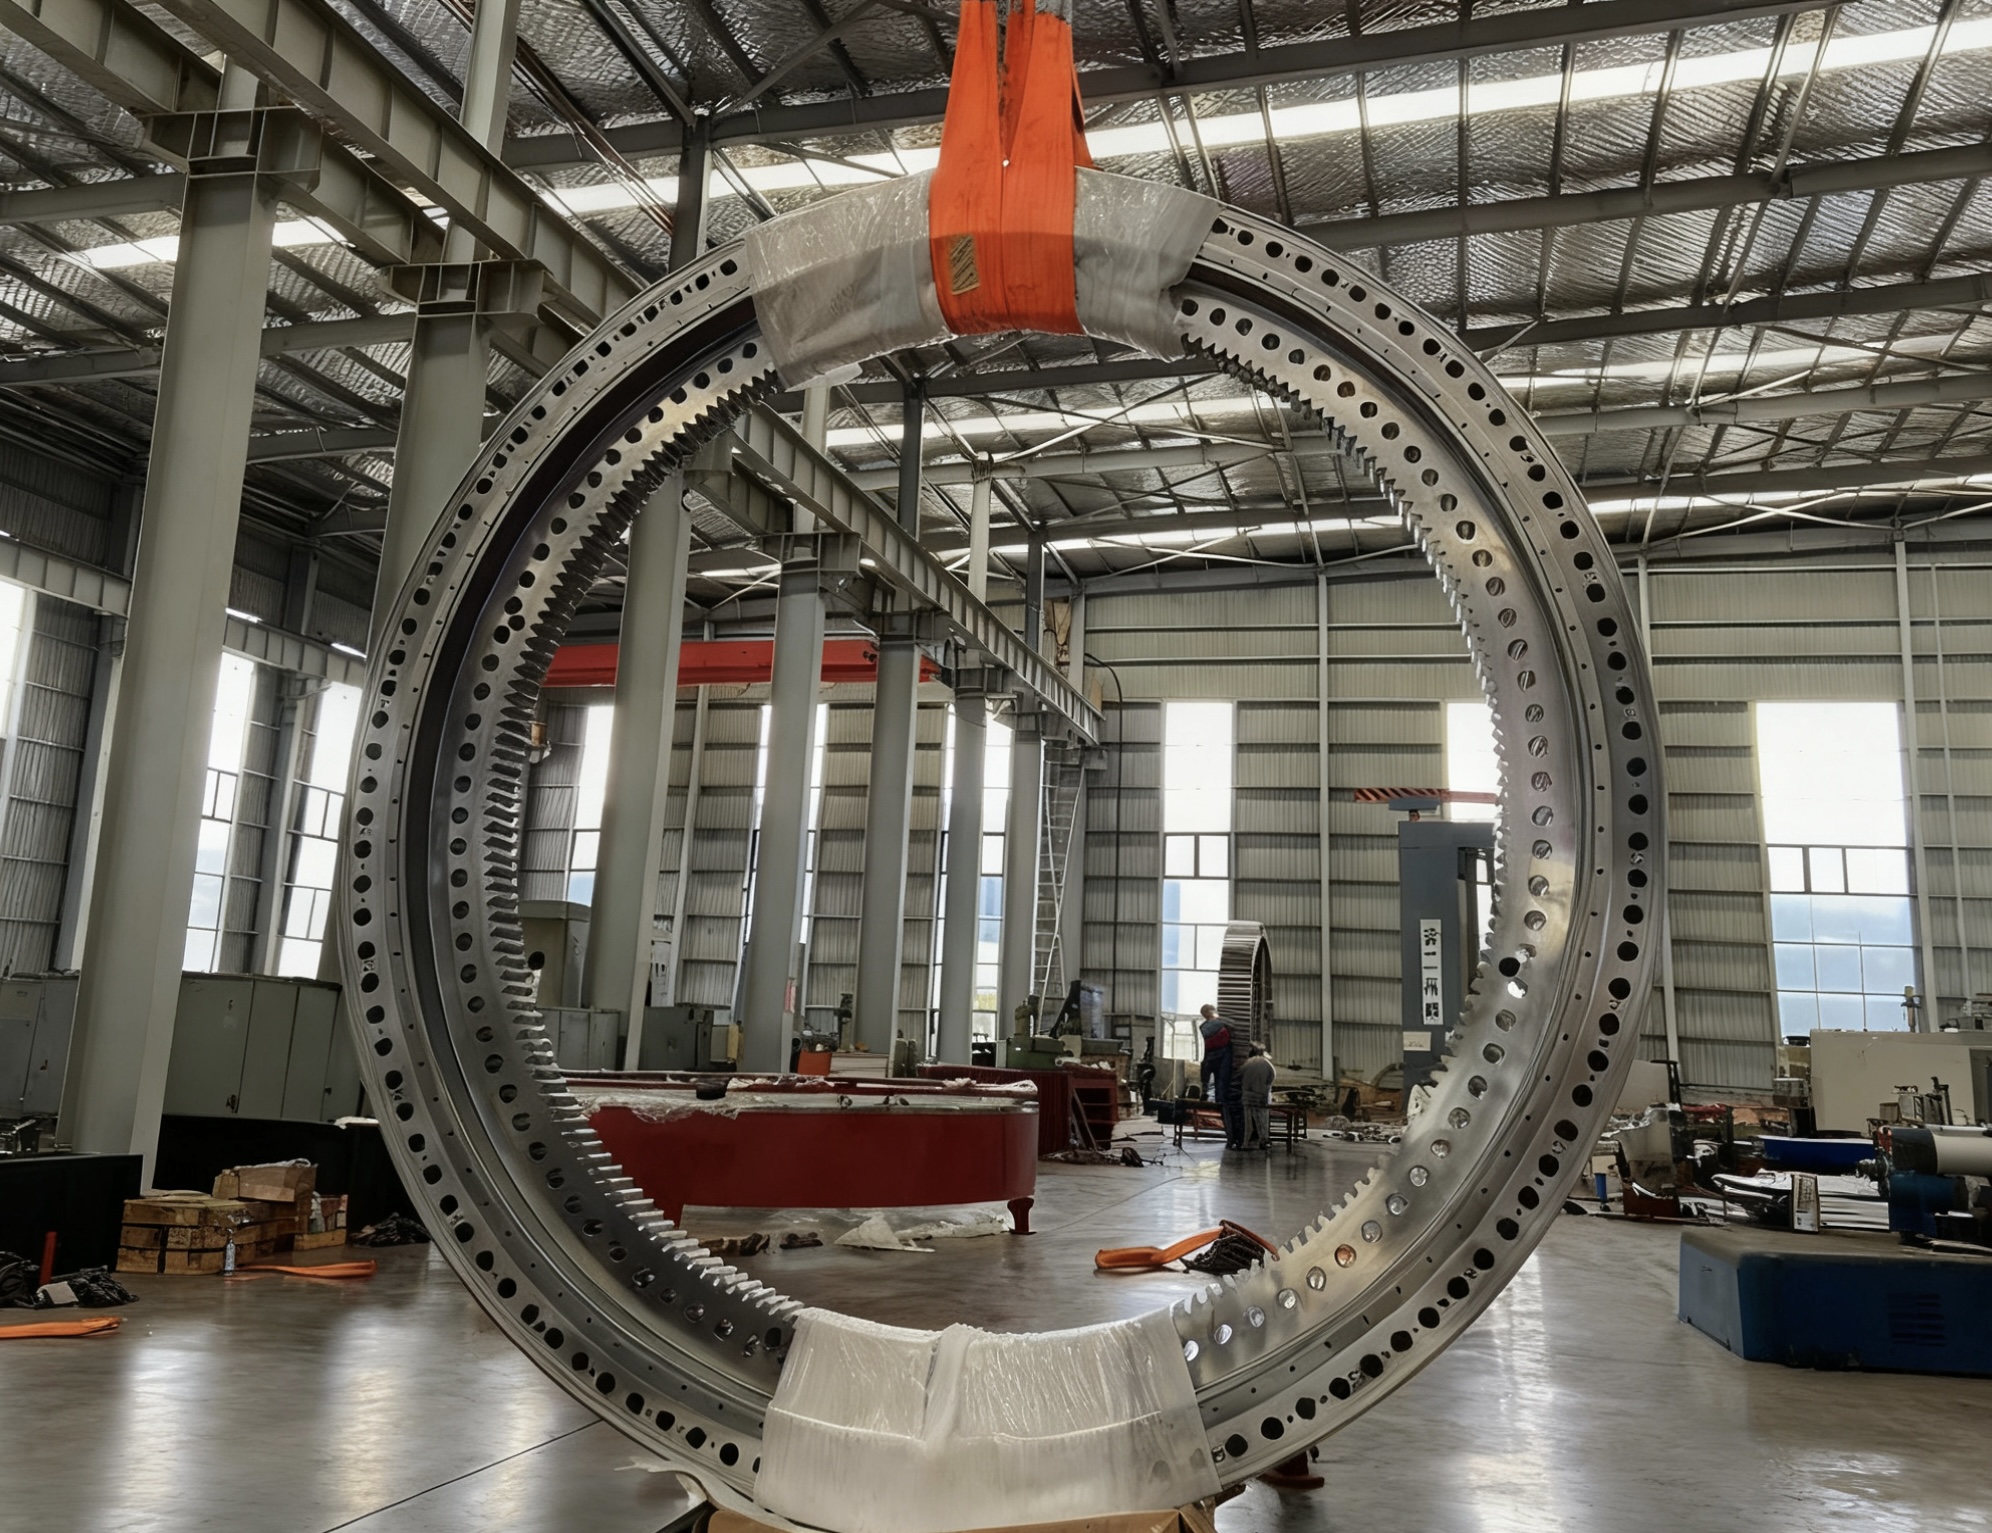
Die Ringgröße bestimmt die Abschreckstrategie.Große Durchmesser und dünne Querschnitte verformen sich leicht. Beispiele hierfür sind unser 10,87 m großer dreireihiger Rollendrehkranz für stationäre Hebezeuge mit 2.000 Tonnen Tragkraft oder die 8 Meter großen segmentierten Zahnkranzringe, die wir an Wuhan Heavy Industry geliefert haben. Sie verdeutlichen, warum die Größenordnung entscheidend ist. Bei diesen Abmessungen hängen Ebenheit, Rundheit und Zahngenauigkeit von kontrollierter Erwärmung, unterstützter Abschreckung und der Berücksichtigung der Nachbearbeitung ab. Diese Beispiele zeigen die Größenordnung, in der wir arbeiten. Sie bedeuten jedoch nicht, dass jeder Ring den gleichen Bearbeitungsprozess durchläuft.
Das Härten und Fertigstellen schließt den Kreislauf.Durch das Anlassen wird die Härte geringfügig reduziert, dafür aber die Zähigkeit und Formstabilität verbessert. Das Schleifen nach der Wärmebehandlung entfernt verformtes Material, jedoch kann zu starkes Schleifen die Oberfläche verbrennen und den erzielten Vorteil zunichtemachen. Die Zeichnung sollte die Härte nach dem Anlassen und den Schleifzuschlag angeben.
Die kundenspezifische Wärmebehandlung von Lagern ist daher eine Prozesskette, deren Endergebnis von allen Gliedern abhängt. Wenn der Lieferant auch die Bearbeitung und das Schleifen kontrolliert, gestaltet sich diese Koordination einfacher. LTZC arbeitet nach dem Qualitätsmanagementsystem ISO 9001:2015, und die Prozessdokumentation kann einer Charge zugeordnet werden, anstatt sie nur mündlich zu beschreiben.
Materialhinweise zur Individualisierung
GCr15/SUJ2:Hohe Härte, Verschleißfestigkeit und Festigkeit, verwendet für Wälzkörper und Präzisionsringe. Diese Produktfamilie entspricht am ehesten der Wärmebehandlungspraxis für Lager der Serie 52100.
20CrMo / 42CrMo:Legieren verbessert Festigkeit, Härte und Verschleißfestigkeit von hochbelasteten Lagern. Die Wahl zwischen Aufkohlen und Induktionshärten richtet sich nach Querschnitt und Belastung.
AISI 440C:Diese Legierung eignet sich besonders, wenn Korrosionsbeständigkeit wichtig ist. Ihr Wärmebehandlungsfenster unterscheidet sich von dem von GCr15; daher sollten Sie keine Spezifikation nach 52100 übernehmen.
Ti-6Al-4V und CuSn6:Diese Werkstoffe werden nicht auf dieselbe Weise durch martensitisches Abschrecken gehärtet. Ihre Leistungsfähigkeit ergibt sich aus den Legierungseigenschaften und anderen Faktoren; daher sollten keine Härteziele wie bei Stahl angewendet werden.
Häufige Missverständnisse und wie man sie überprüft
Das Missverständnis, das Entscheidungen am häufigsten beeinflusst, ist die Annahme: „Höhere HRC-Werte bedeuten längere Lebensdauer.“ Ab einem gewissen Punkt verringert zusätzliche Härte die Zähigkeit und erhöht die Empfindlichkeit gegenüber Einschlüssen, Kantenbelastung und Stößen. Ein Ring mit maximaler Härte kann bei einer stoßbelasteten Kranbewegung schneller versagen als ein etwas weicherer, zäherer Ring mit einer ausreichend dimensionierten gehärteten Schicht.
Häufige Fehler bei der Spezifizierung der Wärmebehandlung
Es wird lediglich ein Bereich der Oberflächenhärte angegeben, ohne Angabe von Tiefe, Schwellenwert oder Messort.
Anwendung einer Durchhärtungsspezifikation auf einen großen Querschnitt, der nicht vollständig gehärtet werden kann.
Die Start-/Endzone der Induktionshärtung wird außer Acht gelassen, wodurch eine weiche Stelle entsteht, die in die Lastzone fallen kann.
Restaustenit wird nicht als rein gut oder schlecht behandelt. Er ist ein kontrollierbarer Parameter, der die Härte und Dimensionsstabilität beeinflusst.
Härtemessungen, die mit unterschiedlichen Methoden oder Skalen durchgeführt wurden, werden verglichen, als wären sie gleichwertig.
Verzicht auf die Nachbehandlungsprüfung auf Risse an Ringen mit scharfen Querschnittsänderungen.
Was man fordern sollte und was es beweist
| Beweis | Was es festlegt | Was es nicht festlegt |
|---|---|---|
| Oberflächenhärtemessungen an verschiedenen Positionen | Gleichmäßigkeit der gehärteten Oberfläche | Tiefe oder Kernzustand |
| Mikrohärteprüfung an einem Abschnitt | Effektive Härtetiefe im Vergleich zu Ihrem angegebenen Schwellenwert | Verhalten des gesamten Rings, wenn nur ein Probenstück herausgeschnitten wurde |
| Mikrostrukturbericht | Martensitqualität, Karbidverteilung, Restaustenitgehalt | Härte der Laufbahn unter Last |
| Rissprüfungsbericht (z. B. Magnetpulverprüfung) | Fehlen von Oberflächenfehlern nach dem Abschrecken und Schleifen | Untergrundermüdungslebensdauer |
| Wärmebehandlungs-Chargenprotokoll | Nachvollziehbare Temperaturen und Zeiten für die Charge | Ob das Fahrrad die richtige Wahl für Ihre Last war |
Kann ein Lieferant keine abschnittsbasierte Tiefenmessung für eine oberflächengehärtete Laufbahn vorlegen, ist die Tiefenangabe nicht belegt. Das ist die erste Frage, die geklärt werden muss.
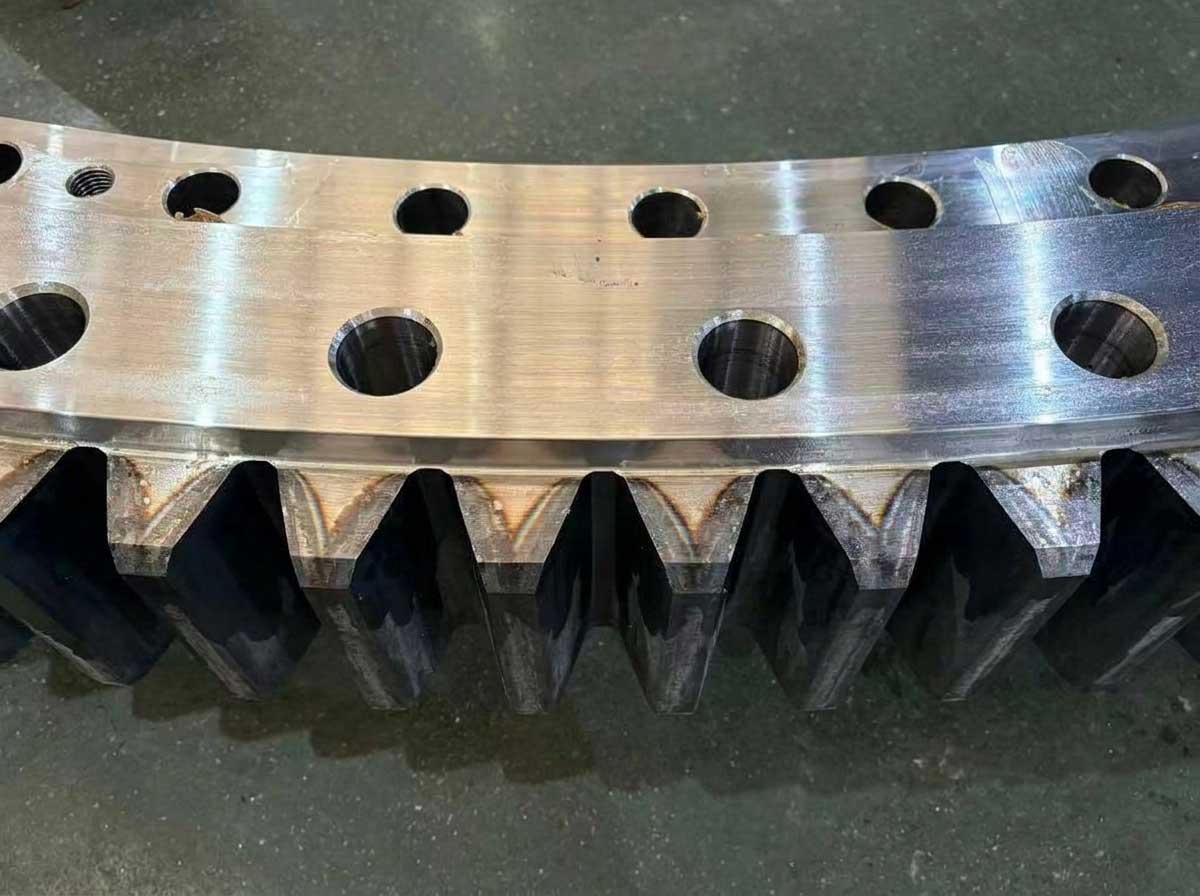
Beispielrechnung: Auswahl einer Route für einen Schwerlast-Drehring
Dies ist ein beispielhaftes Szenario, kein Kundenauftrag. Ein Konstrukteur benötigt einen dreireihigen Rollendrehkranz für eine stationäre Hebeanwendung mit langsamer Rotation, hoher Axiallast und gelegentlichen Stößen. Die Wandstärke ist für eine gleichmäßige Durchhärtung zu groß.
Wähle den Stahl.Eine mittelgekohlte Legierung wie 42CrMo bietet Kernfestigkeit für hohe Belastungen und lässt sich gut oberflächenhärten.
Wähle die Route.Die induktive Härtung der Laufbahnen ist hinsichtlich Größe und lokaler Lastverteilung optimal. Alternativ kann das Aufkohlen erfolgen, wenn die Konstruktion einen besonders zähen Kern erfordert und die Ringgröße dies zulässt.
Zustandstiefe und Schwellenwert.Definieren Sie die effektive Tiefe bei einem festgelegten Härtewert und legen Sie den Mindestwert entsprechend der Walzengröße und der Belastung aus Ihrer Berechnung fest.
Die weiche Zone lokalisieren.Bitten Sie darum, dass der Spalt zwischen Beginn und Ende der Aushärtung außerhalb der Hauptlastzone liegt, und markieren Sie ihn in der Zeichnung.
Überprüfung des Sets.Erforderlich sind die Oberflächenhärte an festgelegten Punkten, eine Querschnittsmikrohärteprüfung anhand eines Prüfrings oder eines Vergleichsstücks sowie eine Rissprüfung.
Den Produkttyp finden Sie in unserer Produktbeschreibung.Dreireihige RollendrehlagerIm Jahr 2024 lieferte LTZC einen integrierten dreireihigen Rollendrehkranz mit einem Außendurchmesser von 10,87 m für stationäre Hebezeuge mit einer Tragfähigkeit von 2.000 Tonnen – den größten Drehkranz, den wir je gebaut haben. Drehkranze dieser Größenordnung sind der Grund, warum diese Prüfungen im Vorfeld vorgeschrieben werden.
Checkliste der Spezifikationen, bevor Sie einen Lieferanten kontaktieren
Stahlsorte und gegebenenfalls erforderliche Äquivalente (z. B. GCr15, SUJ2 oder 52100-Familie).
Prozessablauf: Durchhärten, Aufkohlen oder Induktionshärten und warum.
Bereich der Oberflächenhärte nach dem Anlassen sowie Messpunkte.
Effektive Härtetiefe, Härteschwelle und Messmethode.
Restaustenitgrenze, falls dies aufgrund von Dimensionsstabilität oder Ermüdungsempfindlichkeit erforderlich ist.
Position einer beliebigen Induktionsstart-/Endzone relativ zur Ladezone.
Schleifzugabe und endgültige Maßtoleranzen.
Prüf- und Aufzeichnungspflichten, einschließlich des Musters oder des Zeugenstücks.
Betriebsbedingungen: Lastart, Stoßbelastung, Geschwindigkeit, Temperatur, Korrosionsbelastung.
Die fehlenden Punkte auf dieser Liste sind die Punkte, die mit dem Lieferanten vor Festlegung des Wärmebehandlungsverfahrens geklärt werden müssen. LTZC bietet keine Mindestbestellmenge, Lieferzeiten von 30 bis 90 Tagen und fertigt nach Ihren Zeichnungen oder Arbeitsbedingungen.Kundenspezifische LagerFalls Sie sich noch nicht für einen Lagertyp entschieden haben,Leitfaden zur Lagerauswahlumfasst die vorherigen Schritte.
Senden Sie Ihre Zeichnung, Material-, Belastungs- und Härteanforderungen an unser Ingenieurteam. Wir werden dann den Wärmebehandlungsablauf und den Prüfplan mit Ihnen besprechen, bevor Sie eine Bestellung aufgeben.




