 WhatsApp
 jessica.chai@ltzzc.com
 0086-379-69950051

Wie man ein hochpräzises Drehlager auswählt
Die Wahl zwischen einem Präzisionsring und einer Standardeinheit entscheidet darüber, ob ein Teiltisch seine Zielposition zuverlässig wiedergibt oder während der Inbetriebnahme wiederholte Korrekturen erfordert. Dabei geht es nicht allein um die Auswahl der höchstmöglichen Genauigkeit. Ingenieure müssen Lagerlauf, axiales und radiales Spiel, Konzentrizität, Montagebedingungen, Antriebsanordnung und Lastrichtung an die tatsächlichen Bewegungsanforderungen anpassen.
AHochpräzisions-DrehlagerDiese Technologie wird üblicherweise eingesetzt, wenn Drehpositioniergeräte unter kombinierten axialen, radialen und Kipplasten eine kontrollierte Bewegung gewährleisten müssen. Typische Anwendungsbereiche sind Teiltische, automatisierte Handhabungssysteme, Schweißpositionierer, Prüfvorrichtungen, Drehachsen und Anlagen, die ein Getriebe oder einen Encoder über wiederholte Zyklen hinweg tragen.
Die richtige Spezifikation beginnt mit dem geforderten Bewegungsergebnis, nicht mit einer Katalogbezeichnung. Dreht die Maschine lediglich eine Vorrichtung zwischen Arbeitsstationen, kann eine Standardanordnung ausreichen. Muss sie hingegen eine Kamera, ein Werkzeug, ein Messgerät oder einen automatisierten Endeffektor wiederholt in einem definierten Winkel positionieren, bedürfen das Lager und die umgebende Struktur einer präziseren Steuerung.
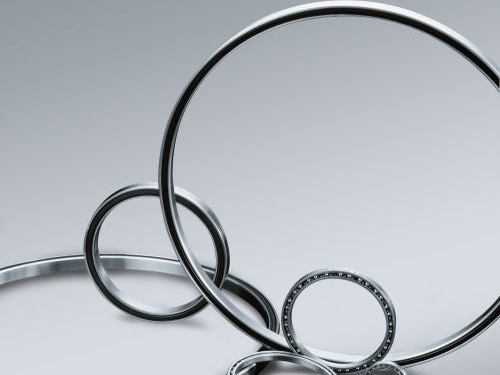
Beginnen Sie mit dem Bewegungsfehler, den die Maschine akzeptieren kann.
Wählen Sie das Lager erst aus, nachdem Sie den den Prozess beeinflussenden Fehler identifiziert haben. Eine Drehachse kann im Stillstand stabil erscheinen, aber dennoch aufgrund von Rundlauffehlern der Lagerringe, Getriebeübertragungsfehlern, Verformungen der Auflagefläche oder Spiel bei wechselnder Lastrichtung unzulässige Abweichungen an der Werkzeugaufnahme verursachen.
Die erste Entscheidung betrifft die Anforderung an die Anwendung: Positionsgenauigkeit, kontinuierliche Rotationsqualität oder beides? Diese Anforderungen überschneiden sich, sind aber nicht identisch.
Wählen Sie eine präzisere Lageranordnung.Wenn die Drehachse einen Messkopf, ein Bearbeitungswerkzeug, ein Bildverarbeitungssystem, eine Dosiereinheit oder eine Teilepositionierungsvorrichtung trägt, reagieren diese Anwendungen empfindlich auf Bewegungsabweichungen am Ausgabepunkt. Das Lager ist nur ein Teil des Ergebnisses; Gehäusesteifigkeit, Befestigung, Zahneingriff und Sensorrückmeldung spielen ebenfalls eine Rolle.
Wählen Sie eine StandardanordnungWenn die Anlage eine Last in eine allgemeine Arbeitsposition dreht und der Prozess größere Abweichungen toleriert, eignet sich diese Methode. Dies kann für Drehtische in der Materialhandhabung, manuell positionierte Vorrichtungen und nicht messende Geräte gelten. Verwenden Sie diese Methode nicht, wenn sich die Last während der Drehung stark verschiebt oder ein nachfolgender Prozess eine wiederholgenaue Winkelausrichtung erfordert.
Geben Sie das vollständige Rotationssystem an.Wenn Positioniergenauigkeit als Maschinenanforderung gilt, kann ein Lager allein weder eine flexible Grundplatte noch eine unebene Montagefläche oder Spiel im Antriebsstrang ausgleichen.
Bevor Sie ein Angebot anfordern, definieren Sie die maximal zulässige Abweichung an der relevanten Stelle. Dies kann beispielsweise ein Bezugspunkt der Vorrichtung, der Werkzeugmittelpunkt, das Sichtfeld der Kamera oder die Sensorfläche sein. Verfolgen Sie diese zulässige Abweichung anschließend über die Armlänge, die Montagefläche, den Lagerring, den Zahneingriff und das Steuerungssystem.
Dies ist die praktische Grundlage für effektivesAuswahl des DrehlagersDadurch wird verhindert, dass ein Ingenieur für eine höhere Lagergenauigkeit bezahlen muss, während an anderer Stelle in der Baugruppe eine größere Fehlerquelle ungelöst bleibt.
Trennen Sie die Lagergenauigkeit von der Systempositionierungsgenauigkeit.
Lager bestimmen das mechanische Zusammenspiel zwischen Innen- und Außenring. Die Positioniergenauigkeit des Systems hängt zudem von Motor, Getriebe, Ritzel, Encoder, Regelungseinstellungen, Struktursteifigkeit und Montageprozess ab. Bei einem Rundtischlager muss die Auslegung unter Berücksichtigung der Tischkonstruktion und des Antriebs erfolgen.
Bevor Sie die Spezifikation festlegen, sollten Sie Folgendes klären:
Ist die Achse an festen Stationen ausgerichtet oder dreht sie sich kontinuierlich?
Bleibt die Nutzlast zentriert oder entsteht ein Kippmoment?
Wird die Achse unter Last eine Umkehrbewegung, häufige Starts oder Verweilzeiten aufweisen?
Ist das geforderte Ergebnis die Winkelposition, die Planheit der Oberfläche während der Rotation, die radiale Stabilität oder eine Kombination davon?
Misst ein Encoder die Achsenposition direkt oder nur die Motorbewegung?
Kann die Montagekonstruktion nach der Montage die erforderliche Geometrie beibehalten?
Sind diese Fragen unklar, fordern Sie vor der Freigabe der Fertigungszeichnungen eine technische Überprüfung an. LTZC bietet maßgeschneiderte Lagerlösungen, die auf den Betriebsbedingungen, bestehenden Konstruktionen und technischen Spezifikationen basieren, anstatt ein Standardformat für eine ungeeignete Anwendung zu erzwingen.
Vergleich der Anforderungen an Präzisions- und Standard-Drehlager
Die folgende Tabelle dient als Entscheidungshilfe zum Vergleich von Präzisions- und Standard-Drehlagern. Die genauen Akzeptanzwerte müssen für die jeweilige Anwendung und Zeichnung vereinbart werden. Ein Käufer sollte nicht davon ausgehen, dass ein allgemeiner Begriff wie „Präzision“ automatisch alle geometrischen Anforderungen abdeckt.
| Spezifikationsartikel | Anforderungen an Präzisionslager | Standardlageranforderungen | Wenn es am wichtigsten ist |
|---|---|---|---|
| Lagerrundlauf | Engere Rundlaufgenauigkeit basierend auf der rotierenden Stirnfläche oder dem von der Maschine verwendeten Referenzdurchmesser. | Allgemeiner Rundlauf, geeignet für Anwendungen, die keine Messungen oder Werkzeugarbeiten umfassen. | Drehtische, Inspektionsstationen, Dosierköpfe und Vorrichtungen, die eine kontrollierte Bewegung der Dosierfläche erfordern. |
| Axialspiel | Die axiale Spielkontrolle ist so ausgelegt, dass vertikale Bewegungen und Neigungen unter axialer Belastung begrenzt werden. | Ein allgemeines axiales Spiel ist akzeptabel, sofern vertikale Bewegungen den Prozess nicht beeinträchtigen. | Werkzeugträger, vertikale Drehachsen und Geräte mit empfindlichen Höhenreferenzen. |
| Radialspiel | Die Radialspielkontrolle ist so eingestellt, dass die Mittellage bei wechselnden Seitenlasten stabil bleibt. | Ein allgemeines Radialspiel kann bei langsamerer oder weniger positionsempfindlicher Rotation akzeptabel sein. | Versetzte Vorrichtungen, seitlich beladene Drehachsen, Kamerasysteme und Positioniereinrichtungen. |
| Konzentrizität | Die Rundlaufgenauigkeitskontrolle ist an den Montagepiloten, die Zahnradreferenz oder das funktionale Drehzentrum gebunden. | Eine allgemeine Rundlaufgenauigkeit ist akzeptabel, wenn das rotierende Bauteil eine großzügige Positionstoleranz aufweist. | Encoder-Referenzen, Zahnradeingriff, zentrierte Vorrichtungen und Drehpositioniereinrichtungen. |
Wählen Sie die Präzisionsoption.Wenn Rundlaufabweichungen, axiale oder radiale Bewegungen oder die Lage des Mittelpunkts die Produktqualität, die Messwerte, den Werkzeugeingriff oder die automatische Ausrichtung direkt beeinflussen, ist die Begründung einfach: Diese Funktionen hängen von einer vorhersagbaren Ringgeometrie und kontrollierten Montagereferenzen ab.
Wählen Sie die Standardoption.Wenn die Anlage lediglich eine zuverlässige Rotation und Lastaufnahme benötigt und moderate Bewegungen weder das fertige Teil noch den Arbeitsablauf beeinträchtigen, ist diese Option nicht anwendbar. Sie gilt nicht, wenn ein späterer Prozessschritt strengere Positionierungsanforderungen stellt. Ein Drehtisch selbst erfordert möglicherweise keine präzise Steuerung, die darauf montierte Vorrichtung jedoch schon.
Die Anforderungen an Rundlauf und Freiraum sollten in der Kaufspezifikation separat aufgeführt werden. „Geringes Spiel“ ist keine ausreichende Anweisung, da sie weder Richtung, Messmethode, Lastzustand noch funktionelle Bezugsfläche angibt.
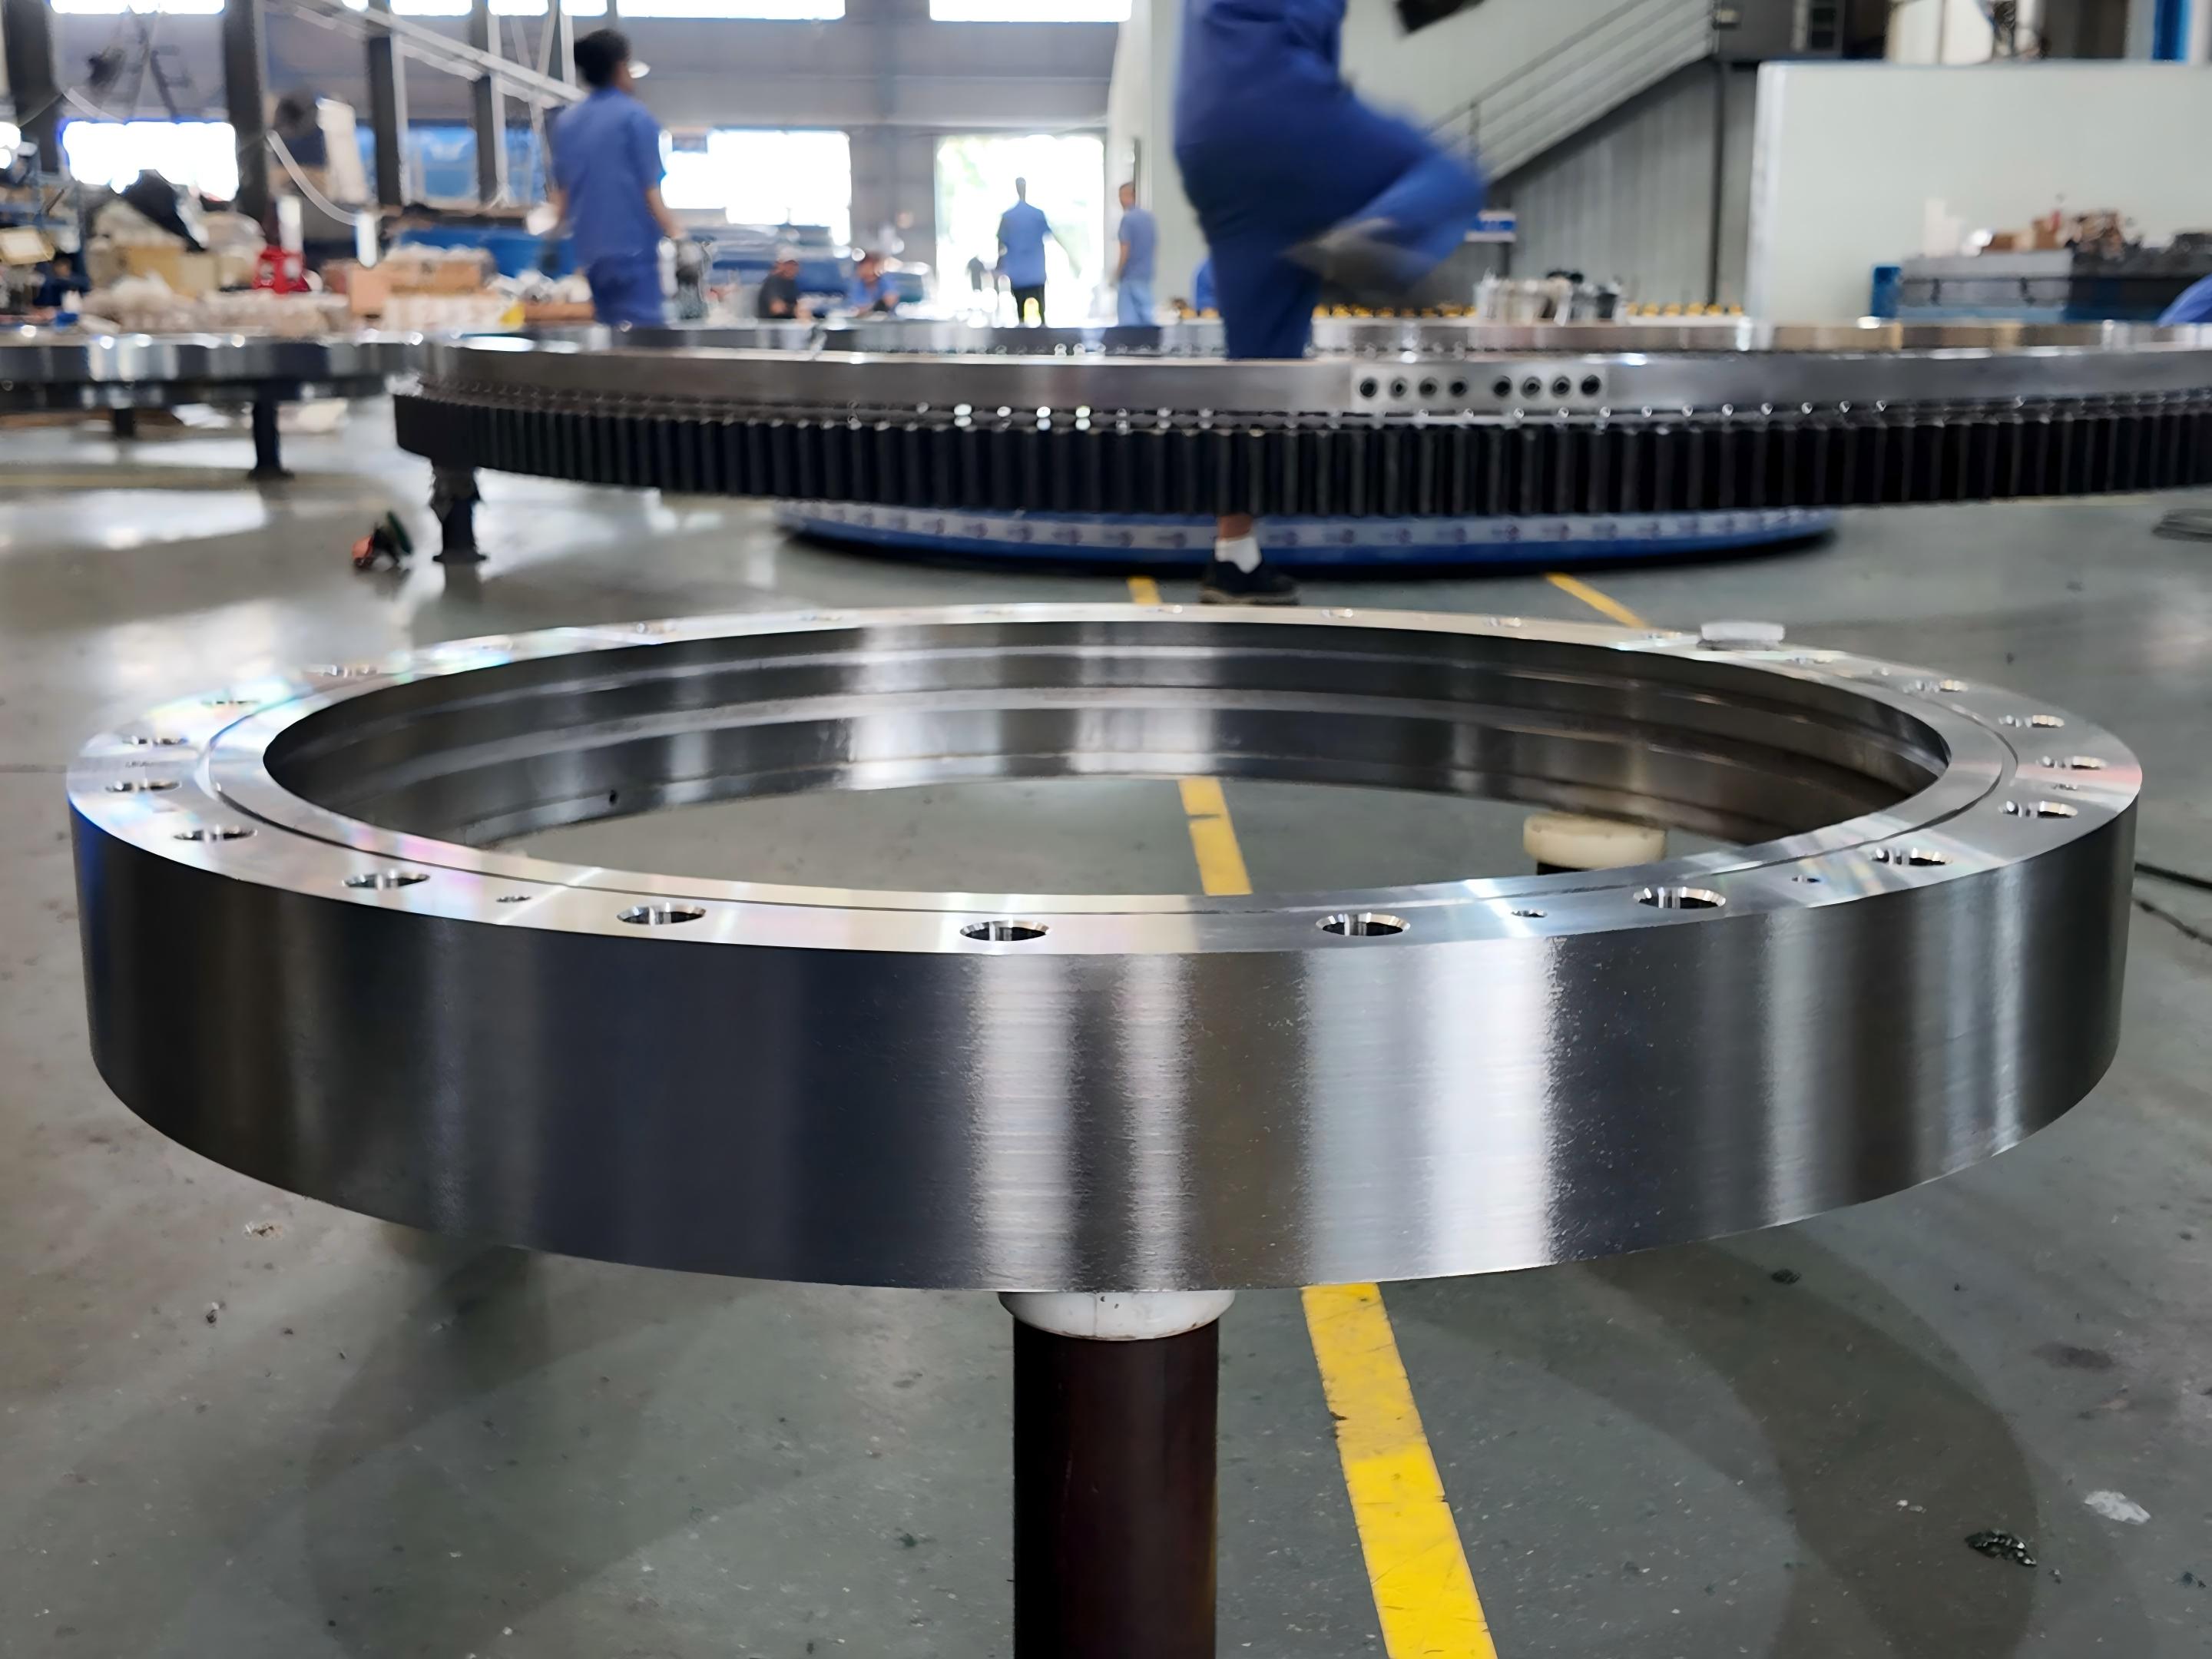
Die Ringkonstruktion ist auf den Lastpfad und die Antriebsanordnung abzustimmen.
Ein Lager muss den tatsächlichen Lastpfad aufnehmen, nicht nur die Gesamtmasse der Nutzlast. Bei Drehpositioniergeräten kann die Last während eines Arbeitsgangs zentriert und während eines anderen versetzt sein. Werkzeugwechsel, bewegliche Arme, Spannvorgänge oder Werkstücktransfers können das Kippmoment verändern, selbst wenn die Nutzlast unverändert bleibt.
Geben Sie die Belastungsinformationen in betriebsspezifischer Form an. Beschreiben Sie, wo die Last wirkt, ob sie sich mit dem Ring dreht, ob sie ihre Richtung ändert und ob die Achse Stößen oder einer Umkehrbewegung ausgesetzt ist. Dies ermöglicht dem Lagerlieferanten, die Ringanordnung anhand der tatsächlichen Belastung und nicht anhand einer unvollständigen Nennlast zu beurteilen.
Beziehen Sie die Antriebsmethode in die Lagerentscheidung mit ein.
Bei Getriebeanordnungen beeinflussen Zahnradqualität, Ritzeleingriff, Achsabstand und Antriebsspiel das endgültige Positionierverhalten. Ist das Hohlrad Teil der Genauigkeitskette, müssen Zahnrad- und Lagerbezug gemeinsam betrachtet werden. Prüfen Sie die verfügbaren Informationen.DrehkranzOptionen, wenn der Ring in eine ritzelgetriebene Achse integriert werden muss.
Ein in sich geschlossener Antrieb eignet sich möglicherweise für kompakte rotierende Maschinen, bei denen Lager und Antrieb als eine Einheit untergebracht werden müssen. (Überblick)SchwenkantriebeWenn die Konstruktion eine integrierte Rotationslösung erfordert. Dies ist nicht automatisch die bevorzugte Option für jede hochpräzise Achse, da das Endergebnis weiterhin vom Getriebe, der Montagesteifigkeit, der Rückkopplungsanordnung und dem erforderlichen Bewegungsverhalten abhängt.
Für kompakte Geräte mit begrenztem radialem Platz kann eine andere Architektur besser geeignet sein.DünnprofillagerDiese Lösung kann in Betracht gezogen werden, wenn die Abmessungen des Gehäuses und die reduzierte Bauhöhe zentrale Konstruktionsvorgaben darstellen. Sie ist jedoch kein direkter Ersatz für jeden Drehkranz, insbesondere wenn die Maschine das Montagemuster, die Lastaufnahme oder die integrierte Zahnradform eines Drehlagers benötigt.
Prüfen Sie die Montagefläche, bevor Sie engere Toleranzen festlegen.
Ein Präzisionsring, der auf einer ungeeigneten Struktur montiert ist, kann die gewünschte Wirkung nicht erzielen. Die Passflächen, das Befestigungsmuster, die Führungsnuten, die Steifigkeit der Basis und die Montagereihenfolge beeinflussen die Funktion des Rings nach der Montage.
Geben Sie die funktionalen Montageflächen in der Montagezeichnung an. Ist Rundlaufgenauigkeit wichtig, kennzeichnen Sie den Zentrierring oder Durchmesser, der den Drehpunkt festlegt. Ist die Planbewegung wichtig, geben Sie die Montagefläche an, die als Prüfbezug dient. Ist der Zahneingriff wichtig, kennzeichnen Sie das Merkmal, das die Position des Ritzels zum Hohlrad bestimmt.
Gehen Sie bei der Designfreigabe wie folgt vor:
Identifizieren Sie den funktionalen Bezugspunkt.Definieren Sie, ob die Maschine vor allem Wert auf die Bewegung der Rotationsfläche, die Position des Mittelpunkts, die Position des Winkelindex oder die Stabilität des Werkzeugpunkts legt.
Ermitteln Sie die Fehlerkette.Berücksichtigen Sie die Geometrie des Lagers, die Montageflächen, die Flanschsteifigkeit, den Zahneingriff, die Position des Encoders und die Durchbiegung der Vorrichtung.
Legen Sie separate Anforderungen fest.Führen Sie gegebenenfalls die einzelnen Anforderungen hinsichtlich Lagerrundlauf, axialem Spiel, radialem Spiel und Konzentrizität auf.
Definiere den Betriebslastzustand.Zeigen Sie zentrierte Lasten, außermittige Lasten, Richtungsumkehr und alle Klemm- oder Prozesskräfte an, die bei Stillstand der Achse auftreten.
Geben Sie die Informationen zum Gegenstück an.Teilen Sie Schnittstellenzeichnungen, Bolzenanordnung, Pilotdetails, Antriebsposition und verfügbaren Bauraum.
Einigung über Inspektionsreferenzen.Bestätigen Sie, welche Flächen und Durchmesser für die Abnahme nach der Fertigung und während der Montage verwendet werden.
Planen Sie die Installationssteuerung.Stellen Sie sicher, dass das Montageteam klare Anweisungen für die Oberflächenvorbereitung, die Befestigungsreihenfolge, die Ausrichtung und die Überprüfung erhält.
Siehe die LTZC-Leitlinien zuLagereinbauBei der Vorbereitung des Montagevorgangs ist die Montageanleitung besonders relevant, wenn die Anwendung auf kontrolliertem Flächenkontakt und stabiler Befestigung beruht.
Ein häufiger Fehler besteht darin, ein Lager mit geringem Rundlauf zu fordern, ohne jedoch die Dicke, Ebenheit oder Anordnung der Montageplatte festzulegen. Das Lager mag die Einzelprüfung bestehen, die montierte Achse kann aber dennoch unzulässige Bewegungen aufweisen. Die richtige Vorgehensweise ist, Schnittstelle und Struktur gemeinsam zu prüfen.
Nutzen Sie diese Käufer-Checkliste, bevor Sie die Spezifikation endgültig festlegen.
Die folgende Checkliste hilft Ingenieuren bei der Erstellung einer technisch praktikablen Anfrage. Sie ermöglicht zudem aussagekräftigere Angebotsvergleiche, da alle Anbieter auf dieselben funktionalen Anforderungen eingehen.
Anwendungsfunktion:Geben Sie an, ob die Achse indexiert, sich kontinuierlich dreht, ein Werkzeug positioniert, ein Messgerät trägt oder eine Vorrichtung aufnimmt.
Erforderliche Ausgabe:Identifizieren Sie den zu korrigierenden Funktionsfehler, wie z. B. Flächenbewegung, Mittelpunktlage, Winkelposition oder Neigung unter Last.
Ladebeschreibung:Stellen Sie Informationen zu axialen, radialen und Kipplasten bereit, einschließlich der Lastposition und der Richtungsänderung während des Betriebs.
Ringanordnung:Prüfen Sie, ob ein Innenzahnrad, ein Außenzahnrad oder ein zahnradloser Tellerrad benötigt wird und wo sich das Antriebsritzel befinden soll.
Montagedaten:Fügen Sie Schnittstellenzeichnungen, Bolzenmuster, Pilotmerkmale, die umgebende Struktur und die verfügbaren Installationszugänge hinzu.
Umweltbedingungen:Geben Sie an, ob Verunreinigungen, Feuchtigkeit, Temperaturschwankungen oder spezielle Schmierbedingungen die Anwendung beeinflussen.
Annahmeverfahren:Definieren Sie die Referenzflächen, den Prüfaufbau und die Bedingungen, die zur Bewertung von Rundlauf, Spiel und Konzentrizität verwendet werden.
Kommerzielle Anforderungen:Prüfen Sie den Genehmigungsprozess der Zeichnungen, den Dokumentationsbedarf, die Liefererwartung und ob Ersatzteile benötigt werden.
Diese Checkliste ist besonders nützlich fürPräzisionsbewegungssystemeHierbei bieten zwar mehrere Lieferanten optisch ähnliche Ringe an, interpretieren die funktionalen Anforderungen jedoch unterschiedlich. Zudem verhindert es nachträgliche Designänderungen, nachdem Gehäuse, Getriebe oder Sensoranordnung bereits auf den Markt gebracht wurden.
LTZC Bearings Co., Ltd. bietet kundenspezifische Lagerlösungen, die auf Betriebsbedingungen, bestehenden Konstruktionen und technischen Spezifikationen basieren. Das Unternehmen führt Drehkranzlager, Zahnkränze, Drehkranzantriebe, Flansche und Sonderlagerteile. Für Projekte, die nicht in den Katalog passen, prüfen Sie bitte die verfügbaren Produkte.SonderlagerOptionen vor dem Festlegen des Interface-Designs.
Bewerten Sie die Leistungsfähigkeit der Lieferanten anhand Ihrer Projektanforderungen.
Bei einem Positionierungsprojekt sollte die Lieferantenprüfung mehr als nur die Ringabmessungen umfassen. Stellen Sie sicher, dass der Lieferant anhand Ihrer Zeichnungen arbeiten kann, die relevanten Genauigkeitsanforderungen ermittelt und die gewählte Konfiguration während der Fertigung und Lieferung unterstützt.
LTZC arbeitet nach den Managementsystemzertifizierungen ISO 9001:2015, ISO 14001:2015 und ISO 45001:2018 und ist von ISO, CCS und ABS zertifiziert. Diese Zertifizierungen sind wichtige Vertrauenssignale, wenn das Lieferantenmanagement dokumentierte Qualitäts- und Managementsysteme verlangt. Sie ersetzen jedoch nicht anwendungsspezifische Prüfungen, Zeichnungsbestätigungen oder vereinbarte Inspektionsanforderungen.
LTZC gibt eine Lieferzeit von 30 bis 90 Tagen und keine Mindestbestellmenge an. Dies ist vorteilhaft für Prototypen, Einzelanfertigungen von Werkzeugen und die schrittweise Entwicklung von Maschinen, bei denen ein Ingenieur ein kundenspezifisches Bauteil benötigt, ohne gleich eine große Menge abnehmen zu müssen. Der genaue Liefertermin sollte jedoch anhand der genehmigten Zeichnung, des gewählten Designs und der Bestellvorgaben bestätigt werden.
Bei der Auslegung eines Teiltischlagers beginnt man mit der Maschinenfunktion, definiert dann den prozessrelevanten Fehler und legt anschließend den Lagerring sowie die Einbaureferenzen fest, die diesen Fehler minimieren. Diese Vorgehensweise bietet dem Konstruktionsteam eine praktische Grundlage, um zu entscheiden, ob ein Standardlagerring ausreicht oder eine Spezifikation mit höherer Genauigkeit gerechtfertigt ist.
Senden Sie Ihre Zeichnungen und Betriebsbedingungen an LTZC, um eine Beratung zur Lagerauswahl und ein projektspezifisches Angebot zu erhalten.




