 WhatsApp
 jessica.chai@ltzzc.com
 0086-379-69950051

Die Montage des Drehkranzlagers beginnt mit der Ausrichtung vor dem Anziehen der Schrauben.
Ein Lager besteht die Wareneingangsprüfung, wird in die Konstruktion eingebaut und dreht sich nach dem Anziehen der letzten Schraube unrund. Wo ist der Schaden entstanden? Üblicherweise in dem Moment, in dem die Schrauben einen Lagerring auf eine nicht absolut ebene oder konzentrische Oberfläche zogen. Diese Anleitung behandelt genau diesen Moment. Sie führt Sie Schritt für Schritt durch die Montage des Drehlagers bis zum Anziehen mit dem endgültigen Drehmoment, sodass Sie die Ausrichtung überprüfen können, solange der Lagerring noch korrigiert werden kann. Weitere Informationen zur Wartung finden Sie auf unserer entsprechenden Seite.Lagereinbau.
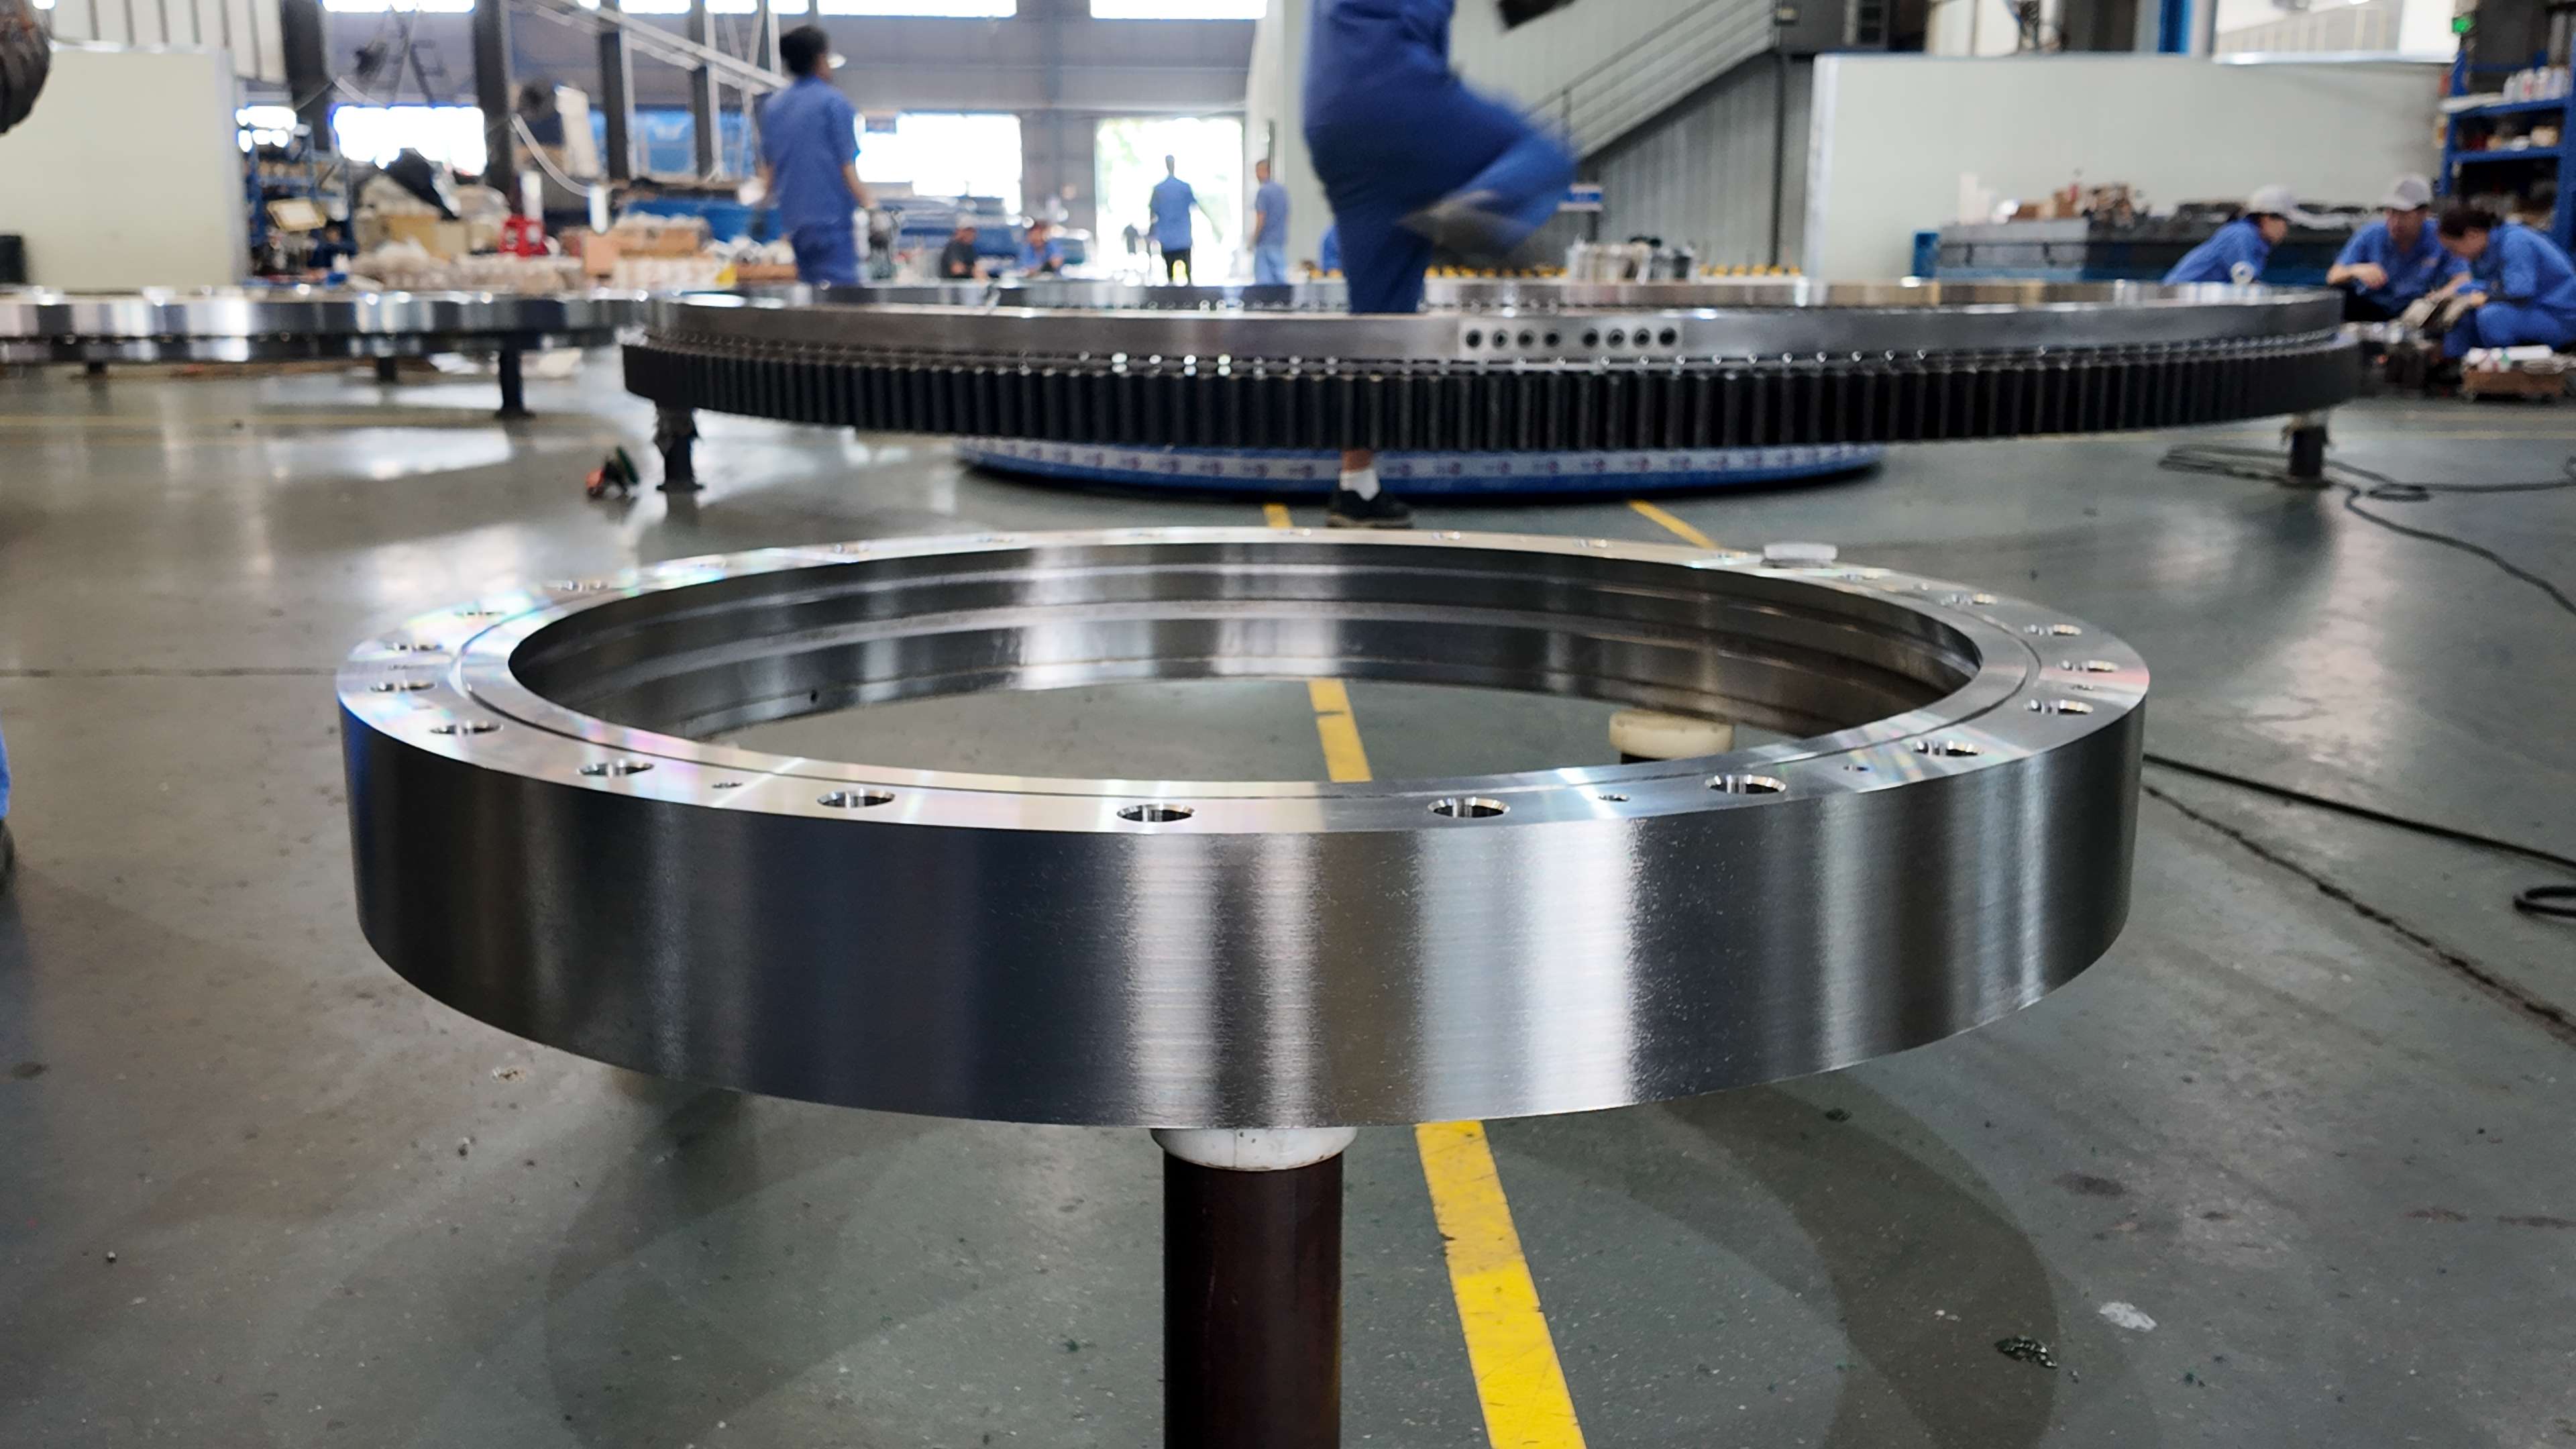
Die Abfolge eignet sich für Wartungsingenieure und Anlagenmonteure, die eine neue Anlage montieren.Präzisionsdrehlageran einem Kran, Drehtisch oder einer ähnlichen Maschine. Ausgangszustand: Das Lager ist ausgepackt, die Gegenstruktur ist montiert, und keine Schraube ist angezogen. Endzustand: Der Lagerring sitzt spielfrei, die markierte weiche Zone ist positioniert, der Zahneingriff ist geprüft, und Sie sind bereit für das stufenweise Anziehen der Schrauben.
Was Sie benötigen, bevor das Lager die Konstruktion berührt
Manche fehlende Gegenstände verhindern die Arbeit. Andere können später erledigt werden. Sortieren Sie diese zuerst.
Unverzichtbare Gegenstände: Ohne diese nicht fortfahren
Die Montagezeichnung und die Schraubenspezifikation.Die Zeichnung gibt Festigkeitsklasse, Größe, Anzahl und Anzugsmoment der Schrauben an. Das Drehmoment darf niemals geschätzt werden. Falls die Zeichnung fehlt, wenden Sie sich vor der Montage, nicht erst danach, an den Lagerlieferanten.
Grenzwerte für Ebenheit und Rundlauf der Montageflächen.Diese Angaben stammen aus der Zeichnung oder der Montageanleitung des Herstellers. Wir geben hier keinen allgemeingültigen Wert an, da der zulässige Wert vom Lagerdurchmesser, der Profilhöhe und der Laufbahnart abhängt.
Eine Methode zur Messung der Ebenheit.Verwenden Sie ein Lineal mit Fühlerlehren oder eine Messuhr auf einem Magnetfuß, die den gesamten Umfang abtasten kann.
Hebevorrichtung, die den Ring waagerecht hält.Ein schräg hängender Ring würde bei der Landung die Struktur beschädigen und Schmutz über den Sitz ziehen.
Ein kalibrierter Drehmomentschlüssel oder ein Spannwerkzeugpassend zur Bolzengröße.
Dinge, die Sie später klären können
Die genaue Marke des Schmierfetts für die erste Befüllung, sofern diese vor der Inbetriebnahme bestätigt wird.
Das langfristige Nachziehintervall, das eher in Ihren Wartungsplan als in den Montagevorgang gehört.
Prüfen Sie auch das Lager selbst. Suchen Sie die Markierung für die weiche Zone am Lagerring, üblicherweise ein eingeprägter Buchstabe oder ein Symbol im Quetschspalt. Notieren Sie sich, welcher Lagerring das Zahnrad trägt. Entfernen Sie die Rostschutzbeschichtung nur von den Auflageflächen; Laufbahnen und Dichtungen bleiben unberührt.
Wie Ausrichtungsprüfungen Verformungen der Kabelkanäle und ungleichmäßige Schraubenbelastung verhindern
Ein Drehkranzlager ist im Verhältnis zu seinem Durchmesser ein dünner Ring. Es prägt der Struktur keine eigene Form auf, sondern die Struktur prägt dem Ring seine Form auf. Beim Anziehen von Schrauben auf einem unebenen Lagersitz biegt sich der Ring zu den tieferliegenden Stellen hin, und die Laufbahn verbiegt sich mit. Diese Verformung der Laufbahn verursacht hohe Wälzkörperbelastungen an bestimmten Stellen, Drehmomentengpässe und vorzeitige Materialermüdung. Ausrichtungsprüfungen vor dem Anziehen decken das Problem auf, solange es noch durch Unterlegscheiben, Bearbeitung oder Nachjustierung behoben werden kann.
| Vorprüfung des Anziehens | Was es erkennt | Was passiert, wenn man es überspringt? |
|---|---|---|
| Fühlerlehrenabstand zwischen Ring und Sitz | Lokale Unebenheiten, verzogene Platte, Schweißnahtverzerrung | Die Bolzen ziehen den Ring in den Spalt und verbiegen die Laufbahn. |
| Messuhr-Schwingung der Sitzfläche | Gesamte Ebenheitsfehler und Neigung | Die Last konzentriert sich auf der oberen Seite; die dortigen Bolzen tragen mehr als ihren Anteil. |
| Radiale Zentrierung gegen den Zapfen- oder Pilotdurchmesser | Versatz zwischen Lager- und Strukturachse | Die Bolzenlöcher dehnen sich seitlich aus, die Bolzen werden abgeschert, der Zahneingriff wird ungleichmäßig. |
| Position der Weichzonenmarkierung | Lage des gehärteten Spalts relativ zur Hauptlastrichtung | Die Spitzenlast verläuft über den nicht gehärteten Abschnitt und verkürzt die Lebensdauer der Kabelrinne |
| Zahnflankenspielprüfung an mehreren Stellen | Exzentrische Montage oder Zahnrundlauf | Enges Verzahnungsspiel in einem Winkel, übermäßiges Spiel in einem anderen, ungleichmäßiger Zahnabrieb |
| Hand- oder Antriebsrotation vor dem endgültigen Drehmoment | Bindung aufgrund frühzeitiger Verzerrung | Man entdeckt den Fehler erst, nachdem alle Schrauben montiert sind, und die Nacharbeit ist teuer. |
Ungleichmäßige Schraubenbelastung resultiert aus denselben Ursachen. Wenn ein Abschnitt des Rings durch einen Spalt vom Sitz abgehoben ist, dehnen sich die Schrauben in diesem Abschnitt beim Anziehen stärker und entspannen sich dann unter der Betriebslast. Die Schrauben auf der höheren Seite bleiben überlastet. Keine der beiden Gruppen erreicht die in der Zeichnung angenommene Klemmkraft.
Schrittweise Ausrichtungssequenz
Reinigen und prüfen Sie beide Montageflächen.Entfernen Sie Farbreste, Schweißspritzer, Grate und Staub. Glätten Sie die Kanten der Bolzenlöcher leicht mit einem flachen Stein.Kontrollpunkt:Mit einem sauberen Handwischer bleiben keine Rückstände zurück, und an den Lochrändern ist kein erhabenes Metall zu spüren.
Messen Sie den leeren Lagersitz, bevor das Lager montiert wird.Führen Sie eine Messuhr entlang des gesamten Umfangs oder legen Sie ein Lineal in mindestens vier Richtungen quer über den Sitz und platzieren Sie darunter Fühlerlehren. Notieren Sie die Messwerte im Vergleich zur Zeichnungsgrenze.Kontrollpunkt:Alle Messwerte liegen innerhalb der Toleranz. Andernfalls stoppen Sie den Vorgang und korrigieren Sie den Sitz durch Nachbearbeitung oder Unterlegscheiben, bevor Sie fortfahren. Das Unterlegen von Unterlegscheiben ist nur dann wirksam, wenn diese die gesamte Auflagefläche abdecken.
Markieren Sie die weiche Zone und legen Sie deren Position fest.Platzieren Sie die Markierung an der in der Zeichnung angegebenen Stelle, im Allgemeinen außerhalb der Hauptlastzone und frei vom am stärksten belasteten Bereich. Markieren Sie die Stelle mit einem Lackstift auf dem Bauwerk, sodass sie vom Boden aus sichtbar ist.
Senken Sie das Lager ab und setzen Sie es ein.Senken Sie den Ring langsam ab, indem Sie ihn so anheben, dass er waagerecht bleibt. Ziehen Sie ihn nicht über den Sitz.Kontrollpunkt:Der Ring sitzt fest und wackelt nicht, wenn man ihn an gegenüberliegenden Stellen leicht drückt.
Auf Lücken prüfen.Schieben Sie eine Fühlerlehre entlang der Kontaktlinie zwischen Ring und Sitz und notieren Sie den Spalt anhand der Uhrzeitposition.Kontrollpunkt:Es darf kein Spalt über die in der Zeichnung zulässigen Maße hinausgehen. Ein sichtbarer Spalt bedeutet, dass die Schrauben den Ring verbiegen werden; daher muss dieser vor dem Festziehen ausgehärtet werden.
Lager zentrieren.Verwenden Sie den Zapfen- oder Pilotdurchmesser, falls vorhanden. Andernfalls messen Sie den Innen- oder Außendurchmesser an vier Punkten mit einer Messuhr. Fixieren Sie die Position mit Ausrichtstiften oder einigen passenden Schrauben durch gegenüberliegende Löcher.
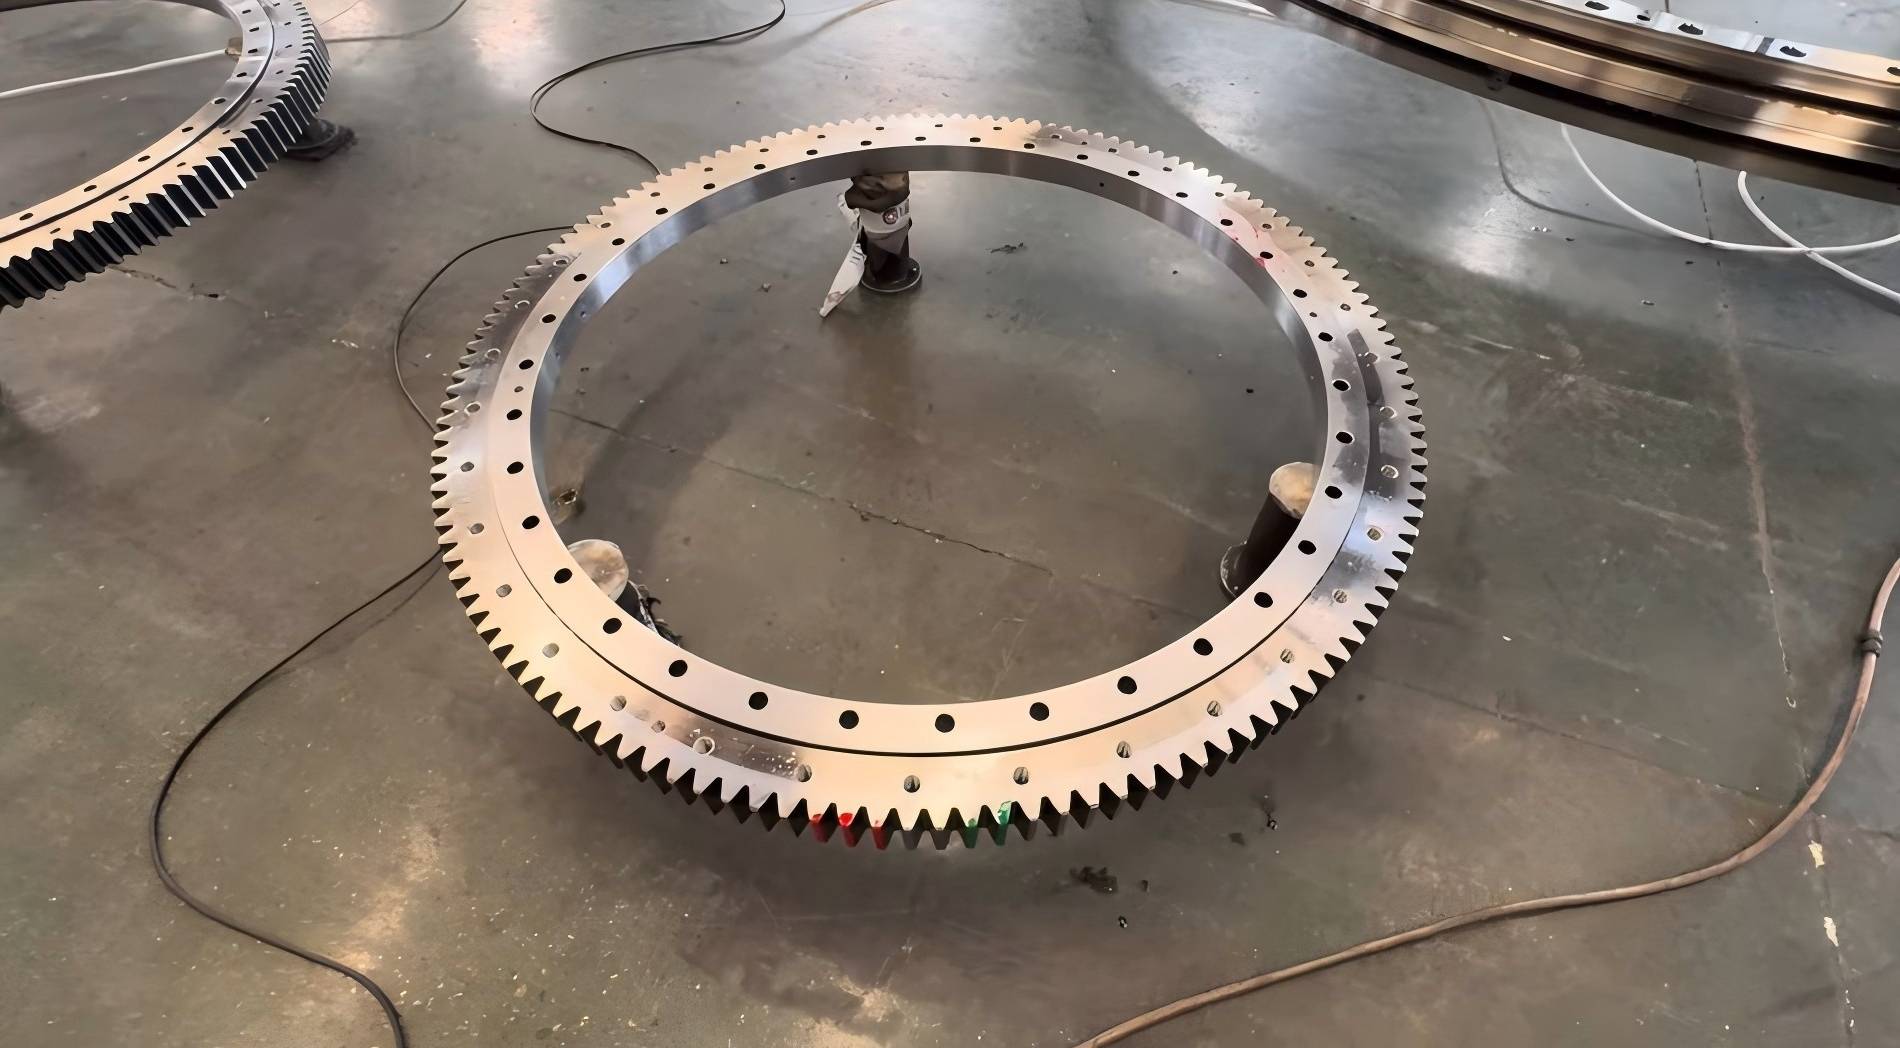
Ritzel montieren und Zahnflankenspiel prüfen.Bei einem Zahnradlager das Ritzel in Eingriff bringen und das Zahnflankenspiel an vier bis acht Stellen des Lagerrings messen, wobei das Ritzel immer an derselben Position stehen muss. Den engsten Punkt mit dem Herstellerwert vergleichen. Hierbei zeigt sich eine exzentrische Montage.
Alle Schrauben handfest anziehen.Verwenden Sie die in der Zeichnung angegebenen Schrauben der Güteklasse, Unterlegscheiben und Gewindeschmiermittel. Schrauben, die in der Zeichnung als Einwegschrauben gekennzeichnet sind, dürfen nicht wiederverwendet werden.Kontrollpunkt:Alle Schrauben lassen sich ohne Kraftaufwand von Hand eindrehen.
Stufenweise, über Kreuz, festziehen.Ziehen Sie alle Schrauben gleichmäßig in mehreren Durchgängen diagonal über den Ring an und wiederholen Sie jeden Durchgang mit einem höheren Drehmoment bis zum Erreichen des vorgegebenen Enddrehmoments. Drehen Sie nach dem ersten Durchgang das Lager, falls möglich, von Hand oder mit einem Antrieb und prüfen Sie, ob es klemmt.Kontrollpunkt:Die Rotation sollte zwischen den Durchgängen gleichmäßig verlaufen. Falls sie nach einem Durchgang zu klemmen beginnt, lockern Sie sie und fahren Sie mit Schritt 5 fort.
Abschließende Überprüfung bestanden.Überprüfen Sie nach einer vollen Umdrehung des Lagers das endgültige Drehmoment jeder Schraube erneut, da sich die Schrauben beim Anziehen benachbarter Schrauben etwas lockern.
Häufige Fehler und wie sie aussehen
| Fehler | Beobachtbarer Effekt | Erholung |
|---|---|---|
| Eine Seite vollständig festziehen, dann weitermachen | Ring kippt; Spalten öffnen sich gegenüberliegend; Lager klemmt in einem Winkel | Alle Schrauben lösen, wieder einsetzen und den Motor in mehreren Durchgängen neu starten. |
| Die Messung der leeren Sitze wird übersprungen. | Ungefähre Rotations- und Spaltmesswerte, die entlang des Umfangs variieren. | Lager ausbauen und Sitz korrigieren; eine verzogene Lagerplatte nicht ohne Prüfung der Kontaktfläche unterlegen. |
| Weiche Zone im Hauptlastbereich platziert | Keine unmittelbaren Symptome; Verschleiß der Laufbahnen tritt früher als erwartet auf | Drehen Sie den Ring vor dem Festziehen in die richtige Position; nach dem Festziehen bedeutet dies eine vollständige Demontage. |
| Prüfung des Zahnflankenspiels nur an einer Position | Engmaschiges Netz in einem anderen Winkel nach der Inbetriebnahme | An mehreren Positionen messen, dann den Ring neu zentrieren |
| Mischen von Schraubengüten oder Wiederverwendung von Einwegschrauben | Die Klemmkraft variiert von Schraube zu Schraube; einige Schrauben lockern sich im Betrieb. | Ersetzen Sie den kompletten Satz Schrauben gemäß der Zeichnungsspezifikation. |
| Schweißen in der Nähe des Lagers nach der Montage | Hitzeverformung und mögliche Beschädigung der Kabelkanäle | Alle Schweißarbeiten müssen abgeschlossen sein, bevor das Lager an der Konstruktion montiert wird. |
Abschlussprüfung und Wiederherstellung
Nutzen Sie diese Checkliste, bevor Sie die Arbeit als erledigt betrachten:
Die Messwerte der Sitzebenheit wurden erfasst und liegen innerhalb der Zeichnungsgrenzen.
Zwischen Ring und Sitz darf kein Spalt über die Zeichnungstoleranz hinausgehen.
Die Position der Weichzonenmarkierung wird erfasst und entspricht den Vorgaben.
Das Spiel wurde an mehreren Stellen gemessen, wobei kein Engpass den angegebenen Wert überschritt.
Alle Schrauben wurden in gestaffelten, über Kreuz angeordneten Durchgängen auf das endgültige Drehmoment angezogen und anschließend nach einer vollständigen Umdrehung erneut überprüft.
Die Rotation erfolgt reibungslos über 360 Grad ohne jegliche Engstellen.
Wenn die Drehung klemmt, überprüfen Sie zuerst Schritt 5 (Spaltmaße) und dann Schritt 2 (Ebenheit des Sitzes). Wenn das Zahnflankenspiel um den Ring variiert, überprüfen Sie Schritt 6 (Zentrieren). Wenn die Schrauben beim erneuten Prüfen an Drehmoment verlieren, liegt die Vermutung nahe, dass die Schrauben ungleichmäßig sitzen oder die falsche Festigkeitsklasse verwendet wurde, anstatt sie einfach erneut festzuziehen.
Unser Kundendienstteam unterstützt Sie bei der Installation und Fehlerdiagnose. Wir reagieren innerhalb von 24 Stunden auf Qualitätsmängel und bieten in China innerhalb von 48 Stunden einen Vor-Ort-Service an. Dieser Support ersetzt jedoch nicht Ihre eigenen Prüfungen. Er bietet Ihnen eine Lösung, falls die Messwerte nicht mit der Zeichnung übereinstimmen.
Variationen, die das Verfahren verändern
Sehr große Durchmesser.AGroßes DrehlagerDas Lager gibt unter seinem Eigengewicht stärker nach und passt sich der Sitzform eng an. Wir haben 2024 einen integrierten dreireihigen Rollenring mit 10,87 m Außendurchmesser und ein integriertes Lager mit 8,445 m Durchmesser für einen Krankunden in Südkorea geliefert. Bei dieser Größenordnung sollte der Sitz an mehreren Punkten vermessen und zusätzliches Personal eingeplant werden, da die Anzugsreihenfolge länger dauert und der Ring nicht lange nur teilweise verschraubt bleiben sollte.
Segmentierte Ringe.AGeteiltes DrehlagerVor dem Anbringen der Befestigungsschrauben müssen die Gelenkflächen ausgerichtet und die Gelenkbolzen gemäß Zeichnung angezogen werden. Wir haben bereits segmentierte Lager mit einem Durchmesser von 24 m an Jiangsu Nantong Rainbow Heavy Machinery geliefert; bei dieser Konstruktion erfolgt die Überprüfung der Gelenke daher als erstes.
Walzenkonstruktionen. Dreireihige RollendrehlagerSie tragen schwere Lasten und verzeihen Neigungen weniger gut, daher sind Spalt- und Ebenheitsprüfungen wichtiger als üblich.
Separate Zahnkränze.Wenn das Getriebe als separatesDrehkranzPrüfen Sie Sitz und Zentrierung separat vom Lager.
Falls Sie sich noch für einen Lagertyp für Ihre Anwendung entscheiden müssen, unserLeitfaden zur LagerauswahlLTZC deckt verschiedene Lastfälle und Strukturtypen ab. Wir arbeiten nach dem Qualitätsmanagementsystem ISO 9001:2015 und unser Ingenieurteam prüft Ihre Montagezeichnung, bevor die Teile gefertigt werden. Für eine Montageberatung senden Sie uns bitte die Montagezeichnung und die Schraubenspezifikation. Wir bestätigen Ihnen dann die für Ihre Struktur geeigneten Ausrichtungsprüfungen.




